 English
 русский
 عربى
الصفحة الرئيسية / أخبار / أخبار الصناعة / لماذا يضعون المنغنيز في الفولاذ: التطبيقات العملية، والاختيار، والأداء، ...
لماذا يضعون المنغنيز في الفولاذ: التطبيقات العملية، والاختيار، والأداء، ...
عندما يتم تسليم مجموعة من بطانات الكسارة الجديدة إلى المحجر، فإن ورقة فحص الاستلام تسرد عادةً التركيب الكيميائي. لا يبدو ذوبان "Mn 13، C 1.15، Si 0.6" مثيرًا للإعجاب بشكل خاص على الورق: قد تشير الصلابة المطبوعة على الشهادة إلى 210 HB فقط. وبعد مرور شهرين، لا تزال نفس البطانات تسحق الجرانيت الصلب في حين أن الجزء الفولاذي العادي قد يتآكل في أقل من نصف ذلك الوقت. تم استخدام المادة التي تجعل هذا ممكنًا لأكثر من 140 عامًا، وهي عبارة عن سبيكة خالية من النيكل ومنخفضة التكلفة مبنية على المنغنيز.
المنغنيز ليس عنصرا نادرا في الفولاذ. وتمتص صناعة الصلب ما يقدر بنحو 85 إلى 90 في المائة من المنغنيز المستخرج في جميع أنحاء العالم، ويحتوي الطن الواحد من الفولاذ عادة على 5 إلى 15 كيلوغراما من العنصر، في حين تحمل الدرجات الخاصة المقاومة للتآكل كمية أكبر بكثير. إن السؤال "لماذا يضعون المنغنيز في الفولاذ" يستحق إجابة دقيقة لأن المعدن يقوم بعدة وظائف مختلفة في وقت واحد: فهو ينقي الفولاذ أثناء الصهر، ويتحكم في كيفية استجابة الفولاذ للمعالجة الحرارية، ويقوي المنتج النهائي، وفي التركيزات العالية يولد سطحًا صلبًا بشكل استثنائي من خلال العمل الذي يؤديه الجزء نفسه في الخدمة. تشرح هذه المقالة كلًا من هذه الأدوار وتوضح كيف تترجم هذه المعرفة إلى قرارات شراء أفضل لأجزاء التآكل في معدات التكسير والطحن.
الإجابة المختصرة: خمس وظائف يؤديها المنغنيز في الفولاذ
إذا قمت باختزال المعادن بأكملها في عبارة واحدة، تتم إضافة المنغنيز إلى الفولاذ لجعل الفولاذ أكثر نظافة وأقوى وأكثر استجابة للمعالجة الحرارية، وفي الدرجات الخاصة، أكثر مقاومة بشكل كبير للتآكل الناتج عن الصدمات. تقسيم هذا البيان يعطي خمس وظائف متميزة:
- إزالة الأكسدة. يتحد المنغنيز مع الأكسجين المذاب في حمام الفولاذ المنصهر، مكونًا أكسيد المنغنيز الذي ينتقل إلى الخبث. يتم استخدامه مع السيليكون والألومنيوم لإنتاج صب أو سبيكة نظيفة وصوتية.
- تحييد الكبريت. المنغنيز لديه تقارب كيميائي قوي للكبريت. إنه يشكل جزيئات كبريتيد المنغنيز، مما يمنع تكوين كبريتيد الحديد منخفض الذوبان الذي قد يسبب قصرًا ساخنًا وتكسيرًا أثناء المناولة الساخنة أو الخدمة الشديدة.
- تحسين الصلابة. المنغنيز هو عامل استقرار الأوستينيت. إنه يبطئ تحول الأوستينيت إلى البيرليت أثناء التبريد، مما يسمح للصلب بتكوين مارتنسيت إلى عمق أكبر عند إخماده.
- تقوية المحاليل الصلبة. تذوب ذرات المنغنيز في الشبكة الحديدية وتزيد من قوة الفولاذ دون التضحية الكبيرة بالليونة، مما يجعله المقوي الأكثر فعالية من حيث التكلفة في الفولاذ الكربوني العادي.
- تصلب العمل. في الفولاذ عالي المنغنيز الذي يحتوي على حوالي 12 إلى 14 بالمائة من المنغنيز، يتصلب الهيكل الأوستنيتي على السطح تحت تأثير متكرر. يمكن أن ترتفع صلابة الوجه العامل من حوالي 200 HB إلى أكثر من 500 HB، وتستمر المادة في القيام بذلك بالسرعة التي يتم بها تآكل السطح القديم.
يختلف الوزن الذي يحمله كل دور باختلاف عائلة الفولاذ. يستخدم الشعاع الهيكلي المنغنيز بشكل أساسي لإزالة الأكسدة والتحكم في الكبريت والقوة. يستخدم الترس المروي والمخفف المنغنيز للتصلب. تستخدم لوحة الكسارة الفكية المنغنيز بالكامل تقريبًا لظاهرة تصلب العمل. إن فهم الدور المهم في طلبك يخبرك بالدرجة التي يجب طلبها وكيفية الحكم على ما إذا كان المسبك قد قام بتسليم ما دفعت مقابله.
المنغنيز كمزيل للأكسدة ومعادل للكبريت
يتم تصنيع الفولاذ عن طريق تكرير الحديد السائل في بيئة الأكسجين. بحلول الوقت الذي يتم فيه نفخ الكربون إلى المستوى المستهدف، يحمل الذوبان كمية كبيرة من الأكسجين المذاب. إذا بقي هذا الأكسجين في الفولاذ عندما يتصلب، فإنه يشكل مسام غازية وشوائب أكسيد هشة تدمر الخواص الميكانيكية. يتفاعل المنغنيز مع الأكسجين وفقًا لتفاعل التوازن Mn FeO -> MnO Fe. وأكسيد المنغنيز الذي يتشكل غير قابل للذوبان في الفولاذ ويرتفع إلى طبقة الخبث، حيث يتم التخلص منه. المنغنيز وحده ليس مزيلًا قويًا للأكسدة بما يكفي للصلب المقتول بالكامل، لذلك يتم استخدامه عادةً قبل السيليكون والألومنيوم. يتمتع هذا التسلسل بميزة عملية: حيث تتحد شوائب الأكسيد المتكونة من المنغنيز مع السيليكون والألمنيوم لإنتاج شوائب زجاجية أقل ضررًا بكثير من جزيئات الألومينا الحادة والهشة. يطلق صانعو الصلب على هذا اسم "إزالة الأكسدة الخاضعة للرقابة"، وهو مهم بشكل خاص للمسبوكات لأن شكل التضمين يحدد ما إذا كانت المسبوكات تتشقق أثناء الانكماش المتصلب.
يصل الكبريت إلى الفرن العالي ليتغذى من فحم الكوك والخام. أثناء التكرير، يمكن إزالة معظمه عن طريق معالجات الخبث المعتمدة على الكالسيوم، لكن العديد من درجات الفولاذ تنتهي ببقايا الكبريت في حدود 0.005 إلى 0.05 بالمائة. إذا سمح لهذا الكبريت بالبقاء على شكل كبريتيد الحديد الحر، فسوف ينفصل عند حدود حبيبات الأوستينيت عند التبريد. تبلغ درجة انصهار كبريتيد الحديد حوالي 985 درجة مئوية، وهي أقل من درجة الحرارة التي لا يزال عندها الفولاذ قيد المعالجة الساخنة. سوف تذوب حدود الحبوب محليًا، وأي تدحرج أو تزوير أو حتى إجهاد حراري بسيط من شأنه أن يمزق الفولاذ. يسمى وضع الفشل هذا بالقصر الساخن.
إن انجذاب المنغنيز للكبريت أعلى بكثير من الحديد. عند وجود المنغنيز، فإنه يلتقط الكبريت ويشكل كبريتيد المنغنيز بدلا من ذلك. يتمتع MnS بنقطة انصهار عالية وكمية معينة من اللدونة في درجات حرارة العمل الساخنة، لذلك يمكن دحرجة الفولاذ وتشكيله بأمان، وينتهي الأمر بجزيئات الكبريتيد متناثرة دون ضرر عبر المصفوفة. تظهر علامة الفولاذ المؤكسد والمعادل للكبريت بشكل صحيح في نسبة المنغنيز إلى الكبريت. يهدف صانعو الصلب عادة إلى نسبة لا تقل عن 10:1، وتتطلب العديد من المواصفات 20:1، وهو ما يفسر لماذا يحتوي حتى أرخص الفولاذ الكربوني الهيكلي على ما لا يقل عن 0.30 إلى 0.60 بالمائة من المنغنيز بغض النظر عن أي متطلبات للقوة.
تسري الوظائف غير المرئية للمنغنيز قبل أن يصل المعدن إلى فرن المعالجة الحرارية أو غرفة الكسارة. بدونها، سوف يتنقر الفولاذ بواسطة مسام الغاز، وتتمزق بسبب أغشية حدود الحبوب، ويكون هشًا جدًا بحيث لا يمكنه تحمل حتى التعامل العادي.
نطاقات المنغنيز النموذجية ووظائفها
| نطاق المنغنيز | عائلة الصلب | الوظيفة الأساسية |
|---|---|---|
| 0.30-0.60% | الفولاذ الكربوني العادي | إزالة الأكسدة، السيطرة على الكبريت، القوة الأساسية |
| 0.60-1.00% | فولاذ كربوني عالي القوة | القوة والصلابة والمتانة |
| 1.00-2.00% | فولاذ منخفض السبائك | الصلابة ومقاومة التعب |
| 3.00-12.00% | الفولاذ المتقدم متوسط المنغنيز | احتفظ بالأوستينيت، اللدونة الناجمة عن التحول |
| 11.00-14.00% | هادفيلد الصلب المنغنيز الأوستنيتي | مقاومة التآكل تصلب العمل تحت التأثير |
| 14.00-16.00% | فولاذ المنغنيز عالي السبائك (ASTM A128 D) | أقصى تصلب العمل للتأثير الشديد |
المنغنيز والصلابة
التصلب هو الخاصية التي تحدد مدى عمق تصلب الفولاذ عند إخماده. إنها ليست نفس الصلابة القصوى. يمكن تبريد الفولاذ ذو الصلابة العالية ببطء كافٍ لتجنب التشوه والتشقق مع الاستمرار في التحول إلى مارتنسيت في وسط قسم سميك. يعد المنغنيز أحد أكثر عوامل التصلب فعالية من حيث التكلفة.
المنغنيز يستقر الأوستينيت ويقلل من معدل التبريد الحرج. وهو يقوم بذلك عن طريق إبطاء تكوين البرليت والفريت أثناء التبريد، مما يمنح تفاعل المارتينسيت عديم الانتشار فرصة للفوز بالسباق. في مخططات تحويل التبريد المستمر، تؤدي إضافة المنجنيز إلى نقل أنف البرليت والفريت إلى أوقات أطول. والنتيجة العملية هي أن الفولاذ الكربوني والمنغنيز مثل AISI 1040 الذي يحتوي على نسبة منغنيز تتراوح بين 0.60 إلى 0.90 بالمائة يمكن إخماده بالزيت؛ يحتاج الفولاذ المماثل الذي يحتوي على 0.20 بالمائة فقط من المنغنيز إلى إخماد شديد بالماء لتحقيق نفس الصلابة على السطح وسيظل طريًا في القلب.
يتم استغلال التأثير بشكل منهجي في تصميم سبائك الصلب. AISI 4140، وهو فولاذ قياسي من الكروم والموليبدينوم، يحتوي على حوالي 0.75 إلى 1.10 بالمائة من المنغنيز. يحتوي AISI 8620 على حوالي 0.70 إلى 0.90 بالمائة من المنغنيز بالإضافة إلى النيكل والكروم. حتى في هذه الدرجات متعددة السبائك، يعتبر المنغنيز هو العمود الفقري الذي يحمل الكثير من الصلابة بينما يقوم الكروم والنيكل والموليبدينوم بضبط الصلابة ومقاومة التقسية والخصائص الأساسية.
بالنسبة للمسبوكات المقاومة للتآكل، تلعب قابلية الصلابة دورًا أقل مباشرة. لا يتم تقوية الفولاذ عالي المنغنيز عن طريق تحويل المارتينسيت؛ يتم تقويته عن طريق العمل الميكانيكي. لكن المسبك لا يزال بحاجة إلى التحكم في مسار التبريد أثناء المعالجة الحرارية. في المسبوكات ذات المقطع السميك، يمكن أن يسمح التبريد البطيء في المنطقة المركزية بتكوين كربيدات البرليت أو حدود الحبوب، مما يؤدي إلى تدمير البنية الأوستنيتي. غالبًا ما يتم إضافة الموليبدينوم إلى المسبوكات عالية المنغنيز على وجه التحديد لتحسين حركية التحول في المقاطع السميكة، في نفس العائلة الفكرية مثل دوره في سبائك الفولاذ المسقية والمقساة.
القوة والمتانة: المنغنيز كمحلول صلب مقوي
في الفولاذ الهيكلي العادي، مساهمة المنغنيز الأكثر وضوحا هي القوة. ذرات المنغنيز، التي تكون قريبة في الحجم من ذرات الحديد ولكنها ليست متطابقة، تشوه شبكة الفريت المكعبة التي مركزها الجسم. تواجه عمليات الخلع التي تتحرك عبر الشبكة مقاومة إضافية من حقول الضغط المحيطة بكل ذرة منجنيز. وهذا يزيد من الضغط المطلوب لإنتاج تشوه البلاستيك، وهو بالضبط ما هي قوة الخضوع.
يقوم المنغنيز أيضًا بتكرير البيرليت في الفولاذ الكربوني. في تركيبة eutectoid، يخفض المنجنيز درجة الحرارة التي يتشكل عندها البرليت ويقلل التباعد بين صفائح الفريت والسمنتيت. يعتبر البيرليت الناعم أقوى وأكثر صلابة من البيرليت الخشن، لذلك يعمل المنغنيز على تحسين زوج من الخصائص المتعارضة بطبيعتها في نفس الوقت. وهذا أمر غير عادي: فمعظم عناصر صناعة السبائك تعمل على تحسين القوة على حساب المتانة.
تمتد فائدة المتانة إلى الأداء في درجات الحرارة المنخفضة. يقتصر الفولاذ الكربوني العادي على درجة حرارة التحول من اللدونة إلى الهشاشة. في درجات الحرارة الباردة، يمكن للفولاذ الطري الذي يتصرف بشكل جيد في درجة حرارة الغرفة أن ينكسر. تؤدي زيادة محتوى المنغنيز من 0.30 بالمائة إلى حوالي 1.00 بالمائة إلى دفع درجة الحرارة الانتقالية إلى الأسفل، ولهذا السبب تتطلب مواصفات الفولاذ الهيكلي وألواح السفن من الدرجة القطبية الشمالية تركيزات المنغنيز في الطرف العلوي من النطاق.
في الأبحاث الحديثة المتعلقة بالسيارات والهيكلية، جذبت عائلة الفولاذ متوسطة المنغنيز الانتباه على وجه التحديد لأن مثبتات المنغنيز احتفظت بالأوستينيت. الصلب الذي يحتوي على 3 إلى 12 بالمائة منجنيز ومستوى معتدل من الكربون ينتج عنه خليط من الفريت والأوستينيت؛ عندما يتشوه الجزء، يتحول الأوستينيت محليًا إلى مارتنسيت صلب، مما يمتص الطاقة ويؤخر الكسر. تتصرف هذه اللدونة الناتجة عن التحول في بعض النواحي مثل تصلب فولاذ هادفيلد، ولكن على نطاق مختلف تمامًا من محتوى المنغنيز والاستخدام المقصود.
ارتفاع المنغنيز الصلب: اكتشاف هادفيلد
يحتوي الفولاذ العادي على أقل من واحد بالمائة من المنغنيز. وتظهر مادة مختلفة تمامًا عندما ترتفع نسبة الإضافة إلى حوالي 12 بالمائة. هذا هو فولاذ هادفيلد المنغنيز الكلاسيكي، الذي طوره روبرت هادفيلد في شيفيلد وتم تغطيته ببراءة اختراع عام 1883. لم يكن هادفيلد يبحث عن سبيكة مقاومة للتآكل عندما بدأ؛ كان يدرس بشكل منهجي تأثير إضافات السبائك الكبيرة على الحديد. عندما وصل إلى ما يقرب من 12 إلى 14 في المائة من المنغنيز مع حوالي 1.0 إلى 1.3 في المائة من الكربون وأطفأ الفولاذ من حوالي 1050 درجة مئوية، وجد مادة أوستنيتية تمامًا، وغير مغناطيسية، وقابلة للسحب، وقادرة على التصلب بدرجة غير عادية.
يتم تسليم فولاذ هادفيلد دائمًا كمنتج مسبوك وليس منتجًا مطاوعًا. بعد الصب، تحتوي البنية المجهرية على كميات كبيرة من كربيدات حدود الحبوب الهشة، وقد يتحطم الجزء أثناء الخدمة إذا تم استخدامه في حالة الصب. يقوم المسبك بإعادة تسخين المسبوك إلى ما يقرب من 1050 إلى 1100 درجة مئوية، ويحتفظ به لفترة كافية حتى يذوب كل الكربون في الأوستينيت، ثم يطفئه في الماء بسرعة كافية لمنع الكربون من الترسب. تسمى هذه المعالجة الحرارية بتقوية الماء.
في الحالة المقوية بالماء، يكون الجزء الفولاذي من هادفيلد ناعمًا نسبيًا. قيم الصلابة النموذجية هي 180 إلى 230 HB. يبدو الأمر وكأنه قطعة من الفولاذ الطري العادي لاختبار الصلابة. ومع ذلك، فإن الجزء صلب للغاية، لذا فهو لا يتشقق عندما تسقط عليه صخرة ضخمة. هذا المزيج من النعومة والمتانة يربك المشترين الذين تعلموا أن قطعة التآكل الجيدة يجب أن تكون صعبة للغاية عند التسليم. يكسر الفولاذ عالي المنغنيز تلك القاعدة عن قصد.
تظهر الصلابة أثناء الخدمة. في كل مرة تصطدم فيها صخرة بسطح لوحة الفك الفولاذية المنغنيزية أو جدار التكسير، يؤدي التأثير إلى تشويه الأوستينيت ويؤدي إلى استجابة تصلب العمل. يقتصر التشوه على السطح والمنطقة القريبة من السطح، حيث يكون الإجهاد أعلى. هناك ترتفع الصلابة من حوالي 200 HB إلى 450، 500، أو حتى 550 HB، ويصبح السطح مقاومًا للغاية للتآكل. وتحت الطبقة المتصلبة، تظل المادة الأوستنيتي والقوية. عندما يبلى السطح الصلب أخيرًا، فإن الطبقة التالية تكون بالفعل في مرحلة تصلب العمل. المادة في الواقع ذاتية الصيانة.
هذا التناقض السلوكي هو السبب وراء استحالة تصنيع نفس الفولاذ في بطانة الكسارة التي كانت في الخدمة ويمكن تشكيله بشكل جميل عند توفيره كصب جديد. ولهذا السبب أيضًا يستطيع تجار الخردة التمييز بين فولاذ المنغنيز والفولاذ العادي فقط من خلال حقيقة أن المطحنة تنتج شرارات طويلة وقوية ولا يمكن قطع المعدن باستخدام مثقاب من الفولاذ الكربوني.
كيف يعمل تصلب العمل في الأوستينيت عالي المنغنيز
إن ظاهرة تصلب العمل في فولاذ هادفيلد هي نتيجة محددة لبنيته الأوستنيتي وطاقة الصدع المنخفضة. الأوستينيت هو مرحلة مكعبة محورها الوجه. عادةً ما تتحرك الاضطرابات في مثل هذه البلورة على إحدى مستويات الانزلاق المتراصة بشكل وثيق، ويمكن أن تنزلق بسهولة إلى مستوى آخر عندما تقابل عائقًا. في الأوستينيت عالي المنغنيز، تكون طاقة خطأ التراص منخفضة، مما يعني أن البلورة المثالية بتسلسل طبقتها الطبيعية ليست أكثر ملاءمة بكثير من البلورة التي تحتوي على خطأ التراص. وبالتالي تنقسم حالات الخلع إلى خلع جزئي مع وجود شريط صدع عريض بينهما، ويصبح الانزلاق المتقاطع صعبًا.
عندما يؤدي الاصطدام إلى تشويه السطح، فإن عدم وجود انزلاق متقاطع يجبر عمليات الخلع على التراكم على مستويات الانزلاق الأولية. يستجيب الفولاذ عن طريق توليد المزيد من الاضطرابات، وفي حالات الإجهاد الأعلى، عن طريق تكوين توائم ميكانيكية. تعمل التوأمة على تغيير اتجاه الشبكة البلورية في النطاقات الموضعية وتخلق حواجز جديدة أمام حركة الخلع. والنتيجة هي زيادة سريعة للغاية في إجهاد التدفق، أكبر بكثير وأكثر استدامة من تصلب الفولاذ الحديدي. في بعض أنواع الفولاذ المنغنيز، يحدث أيضًا التحول الناجم عن الإجهاد إلى مارتنسيت في الحجم المشوه، مما يضيف آلية تصلب أخرى.
ونظرًا لأن كل هذه الآليات تعمل فقط في حالة حدوث تشوه بلاستيكي شديد، فإن المنطقة المتصلبة بالعمل تظل قريبة من السطح. غالبًا ما تظهر المقاطع المعدنية من خلال بطانات الكسارة المستخدمة طبقة صلبة مشوهة يتراوح حجمها من بضعة ملليمترات إلى أكثر من سنتيمتر، مع أن الجزء الأكبر من المادة لا يزال يحتوي على حبيبات الأوستنيتي المتساوية وغير المضغوطة التي كانت موجودة بعد المعالجة الحرارية. سوف يدخل الشق الناتج عن تأثير عنيف بشكل استثنائي إلى القلب الصلب ويتم إيقافه بشكل أكثر فعالية بكثير من مادة التآكل المتصلبة، ولهذا السبب يتم اختيار أجزاء فولاذ المنغنيز لمواضع التأثير الأكثر شدة في دائرة التكسير.
هناك شرط واحد حاسم لكي يعمل النظام بأكمله: يجب أن تكون طاقة التأثير كافية. إن صفيحة فولاذ المنغنيز التي تتلقى فقط تيارًا لطيفًا من الرمال الكاشطة، دون أي تأثير حقيقي، لن تصبح صلبة أبدًا. ويظل سطحه ناعمًا، ويمكن أن يبلى بسرعة، وغالبًا ما يكون أسرع من سبيكة عالية الكروم تم اختيارها بشكل صحيح. على العكس من ذلك، في الكسارة الفكية حيث يتم ضغط الحجارة الكبيرة بقوة كافية لتشويه سطح اللوحة، تعمل المادة تمامًا كما تم تصميمها. إن مطابقة السبيكة مع وضع التآكل هو القرار الهندسي الأكثر أهمية في اختيار أجزاء التآكل للكسارة.
درجات ومعايير الصلب المنغنيز
الفولاذ عالي المنغنيز ليس تركيبة واحدة. المواصفة المرجعية الدولية هي ASTM A128، والتي تحدد خمس درجات رئيسية تختلف في مستوى المنغنيز وإضافة الكروم أو الموليبدينوم. يستخدم المعيار الوطني الصيني GB/T 5680 التصنيف ZGMn13-1 حتى ZGMn13-4، مع نطاقات مماثلة من الكربون والمنغنيز وإضافة اختيارية للموليبدينوم أو التيتانيوم في الدرجات اللاحقة.
| الصف | من (٪) | إضافات سبائك | تطبيق نموذجي |
|---|---|---|---|
| A | 11.0-14.0 | لا شيء | ألواح فكية، ورؤوس مطرقة تصادمية، وبطانات مخروطية للخدمة العامة |
| B | 11.0-14.0 | 1.5-2.5% كروم | أغطية الكسارة الدورانية والمخروطية، تآكل شديد مع تأثير معتدل |
| C | 11.0-14.0 | 1.8-2.1% مو | مخروط سميك وبطانات دوارة، وأغطية تآكل ومطارق تصادمية |
| D | 14.0-16.0 | لا شيء | معابر السكك الحديدية، وأجزاء التآكل شديدة التأثير |
| E | 11.0-14.0 | 1.2-2.0% مو | خدمة تأثير شديدة للغاية، وأغطية للكسارات الدورانية الكبيرة |
يتم إضافة الكروم لرفع الصلابة الأولية للأوستينيت، مما يحسن الأداء عندما يكون مستوى التأثير معتدلاً ولكن التغذية تحتوي على جزيئات صلبة حادة. يحسن الموليبدينوم الاستجابة للمعالجة الحرارية في المقاطع العرضية السميكة عن طريق تأخير تكوين كربيدات حدود الحبوب أثناء التبريد، كما أنه يحسن البنية. وفي كلتا الحالتين، يجب أن تكون الإضافات متوازنة بحيث يبقى الفولاذ في حالة الأوستنيتي بالكامل بعد تقسية الماء.
الكربون لا يقل أهمية عن المنغنيز. يعد محتوى الكربون في حدود 1.0 إلى 1.3 بالمائة ضروريًا لتثبيت الأوستينيت ضد التحول إلى الفريت والبيرليت أثناء التبريد. ومع ذلك، فإن الكثير من الكربون يزيد من ترسيب الكربيد، وبالتالي تحتفظ المسابك بالكربون عند الطرف الأدنى من النطاق عند إنتاج المسبوكات الرقيقة وعند الطرف العلوي للمسبوكات السميكة ذات التأثير الثقيل للغاية. يتم الاحتفاظ بالسيليكون عادةً بنسبة 0.3 إلى 1.0 بالمائة كمزيل للأكسدة، في حين يتم تثبيت الكبريت والفوسفور بنسبة أقل بكثير من 0.05 بالمائة لكل منهما للحفاظ على المتانة. يجب على المشتري الذي يحتاج إلى فهم تفصيلي لهذه السبائك أن يبدأ بالتركيب ومتطلبات المعالجة الحرارية الموضحة في هذا الدليل العملي لسبائك وخصائص ودرجات الفولاذ عالي المنغنيز الذي يمشي عبر الحدود والأسباب الكامنة وراءها.
الصلب المنغنيز في سحق وطحن أجزاء الملابس
أكبر استخدام فردي للفولاذ عالي المنغنيز في صناعة التعدين والركام هو في أجزاء الكسارات ومطاحن الطحن. يتوافق سلوك تصلب السبيكة بشكل مثالي تقريبًا مع ظروف التحميل داخل هذه الآلات.
في الكسارة الفكية، تتحمل الصفائح الفكية الثابتة والمتحركة قوة الضغط الكاملة للصخور. يتم قص مواد التغذية الكبيرة، عادة ما بين 200 و 1000 ملم، بين الألواح وتكسيرها بالضغط. يكون الضغط عند نقاط الاتصال كافيًا لوضع مسافة بادئة على سطح المنغنيز ودفع تفاعل تصلب العمل. تبدأ لوحة الفك الثابتة المصنوعة من الفولاذ عالي المنغنيز في الخدمة عند حوالي 200 HB؛ بعد بضع ساعات من التكسير، يرتفع سطح العمل إلى 450 HB أو أكثر، في حين يظل الوجه الخلفي والمنطقة المحيطة بفتحات الترباس صلبة. والنتيجة هي بطانة تقاوم التآكل حيثما يكون ذلك ضروريًا وتقاوم التشقق حيثما يجب ذلك. تقدم معظم المسابك لوحة فكية ثابتة قياسية وفقًا لمعيار ASTM A128 Grade A أو تركيبة ZGMn13-2 الصينية المكافئة، مع الكروم الاختياري للتطبيقات التي تكون فيها التغذية كاشطة ولكنها ليست خشنة للغاية.
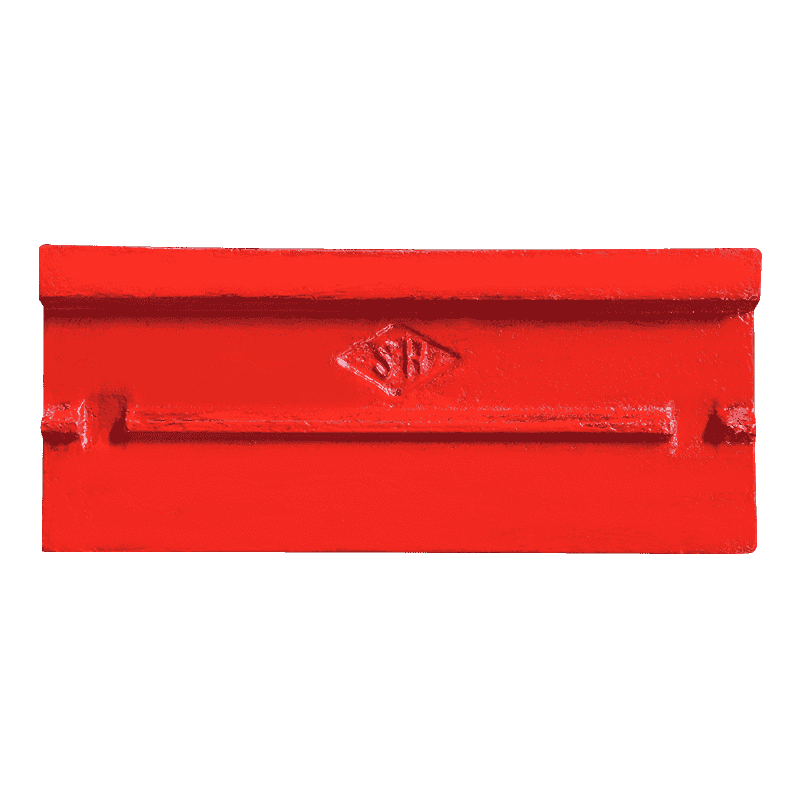
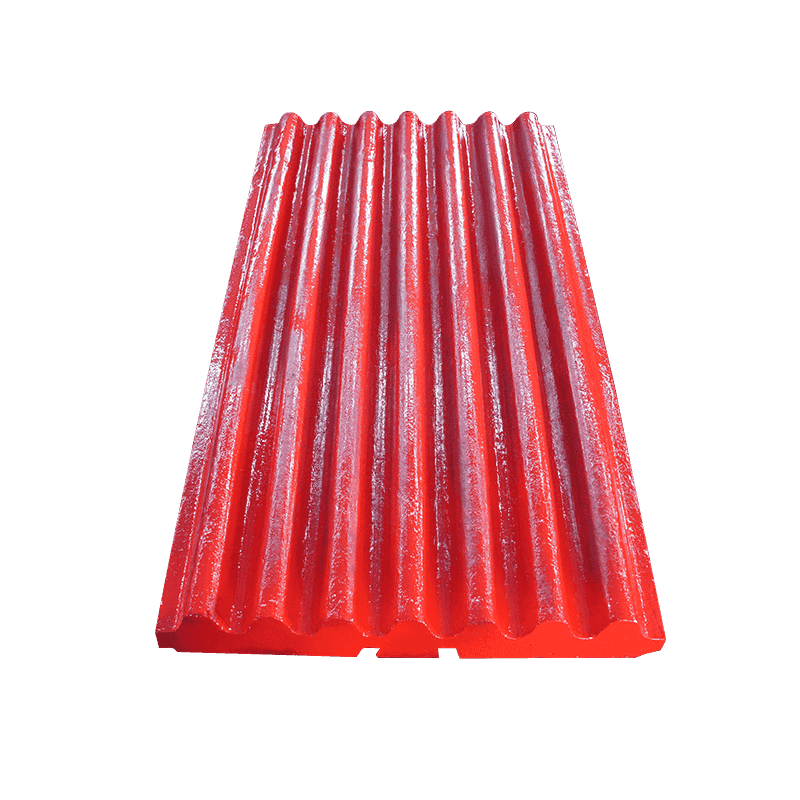
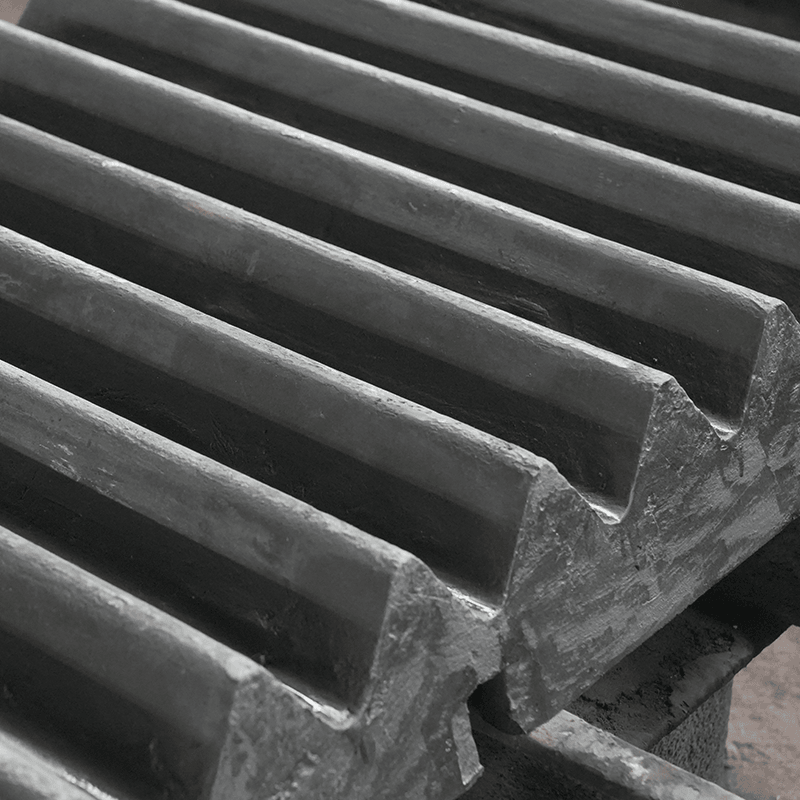 كسارة الفك لوحة الفك الثابتة من الصلب المنغنيز العالي تناسب لوحة الفك الثابتة هذه مهام التكسير الخشنة حيث يصلب الوجه العامل إلى أكثر من 450 HB بينما يظل الظهر صلبًا، مما يساعد على مقاومة التآكل والتشقق في الخدمة الثقيلة. عرض المنتج →
تُخضع الكسارات المخروطية أجزاء التآكل الخاصة بها إلى إجراء ضغط انزلاقي مستمر. يقوم جدار التكسير وجدار الملاط بضغط الصخور الموجودة في غرفة التكسير بينما يدور الوشاح. يعتبر الفولاذ المنغنيز هو المعيار الصناعي لكلا الجزأين. بالنسبة للتكسير الخشن للخدمة الشاقة في مخروط كبير، يفضل درجة سبائك الموليبدينوم مثل A128 درجة C لأن سمك مقطع الوشاح يمكن أن يكون كبيرًا جدًا ويجب أن يظل الجزء الداخلي العميق الأوستنيتي بعد التبريد. بالنسبة للغرف الدقيقة حيث يساعد بعض الكروم في الحفاظ على مقطع عرضي أكثر وضوحًا، يتم استخدام الدرجات التي تحتوي على إضافات كروم صغيرة.
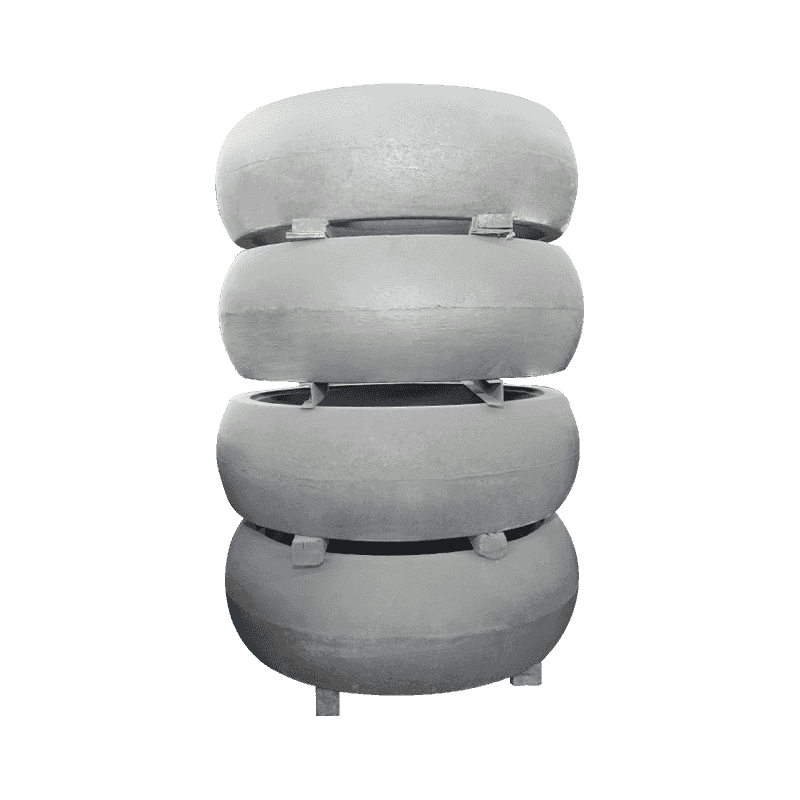
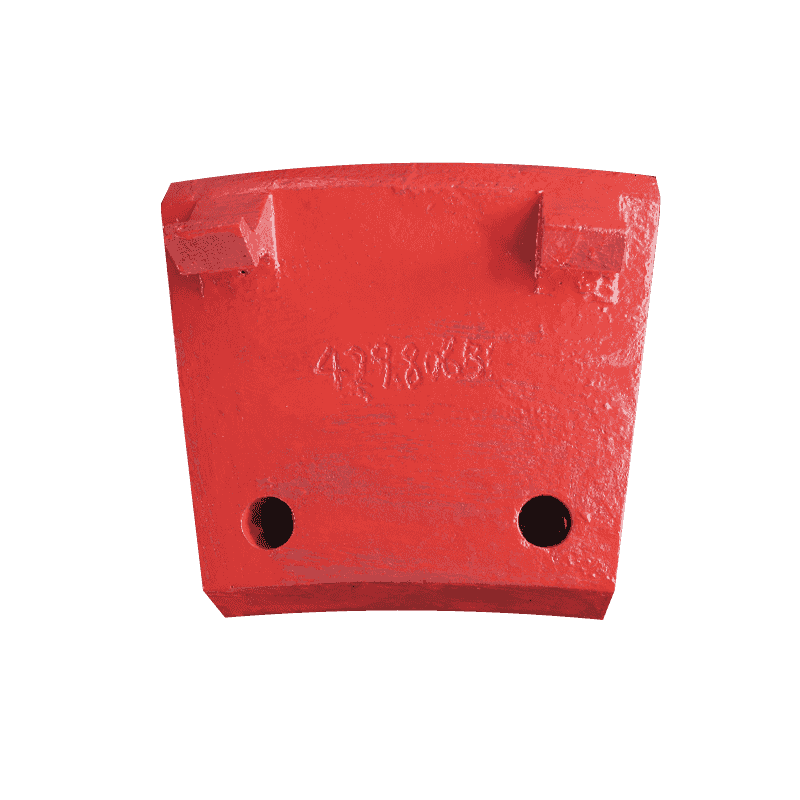
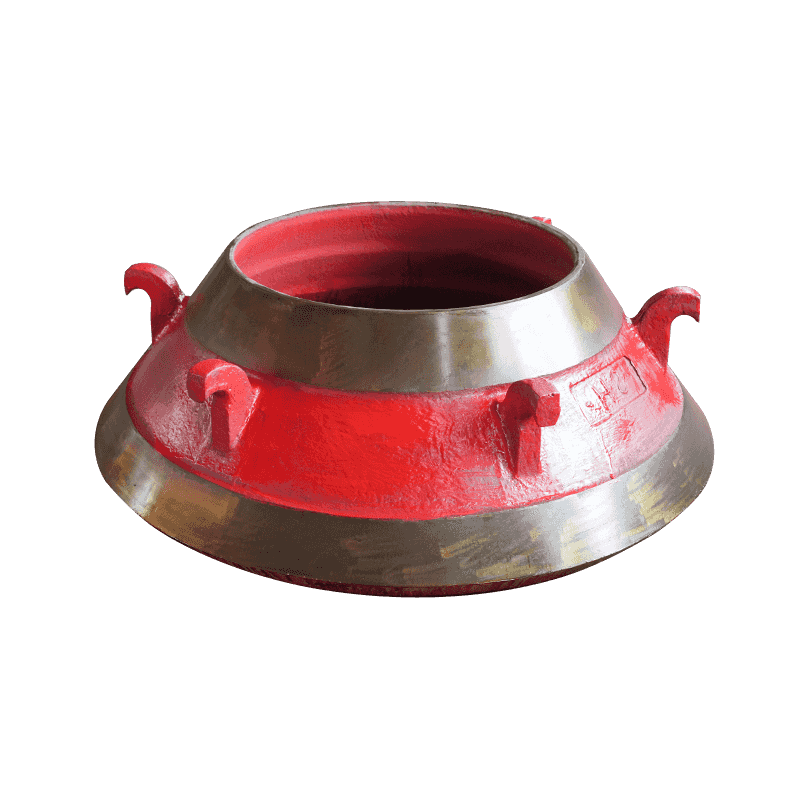
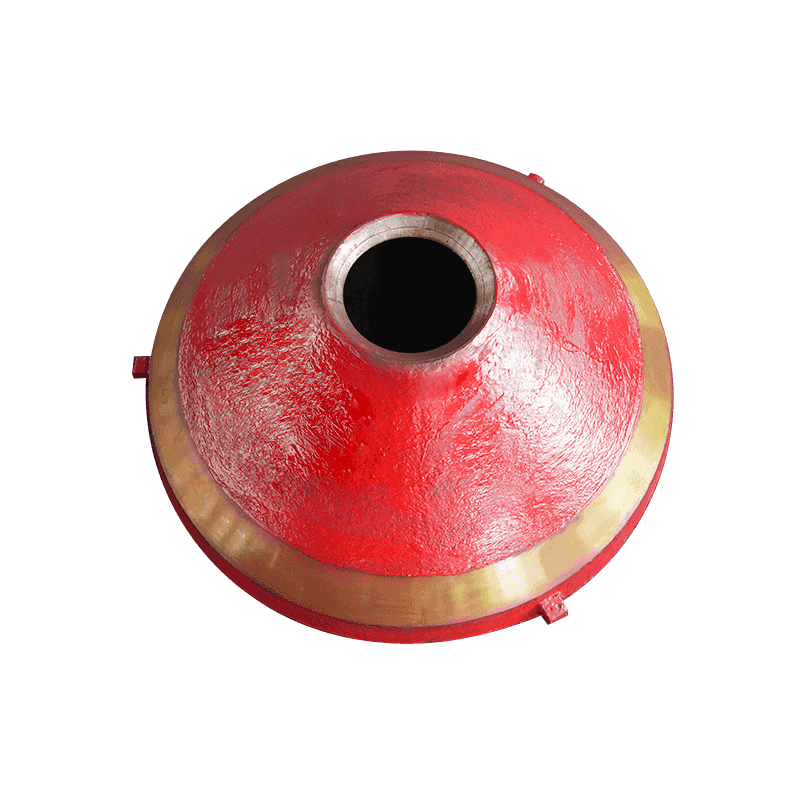 كسارة مخروطية لجدار تكسير الفولاذ عالي المنغنيز تم تصميم جدار التكسير هذا للتكسير بالضغط المنزلق في الكسارات المخروطية، ويستخدم فولاذ المنغنيز الذي يتصلب تحت الضغط، مع خيارات سبائك الموليبدينوم للوشاح السميك الخشن. عرض المنتج →
في الكسارات التصادمية، تتلقى المطارق وألواح البطانة نوعًا مختلفًا من التحميل: يقوم الدوار برمي الصخور على البطانة بسرعة عالية، وتتلقى المطرقة نفسها الضربة الأولية. على وجه المطرقة، يتم تصلب فولاذ المنغنيز إلى صلابة عالية، ونظرًا لأن معدل التآكل يكون أعلى على الحافة الأمامية، فإن سلوك التصلب الذاتي يبقي الحافة حادة. في العديد من الكسارات التصادمية ذات التجويف العميق، تتفوق ألواح البطانة الفولاذية عالية المنغنيز الموجودة على ألواح الكسارة على بطانات الفولاذ ذات السبائك المنخفضة بهامش واسع عندما يكون للتغذية حجم ووزن كافيان لتشويه السطح. ومع ذلك، بالنسبة للتغذية الصغيرة جدًا وظروف الطاقة المنخفضة، قد تكون المواد ذات الصلابة الأعلى أكثر فعالية من حيث التكلفة؛ تتم مناقشة المقارنة الحاسمة في القسم التالي.
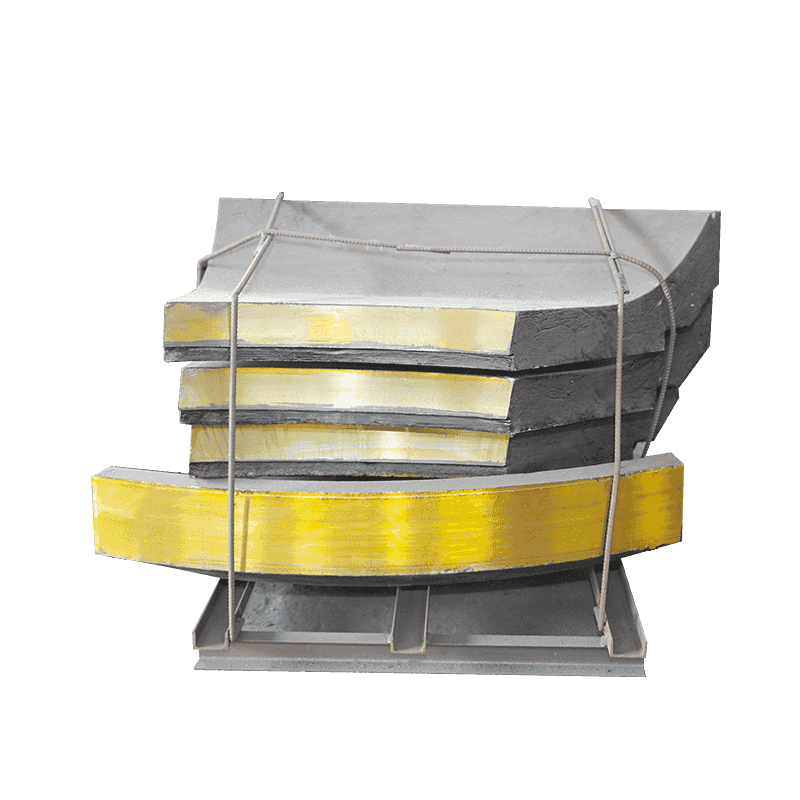
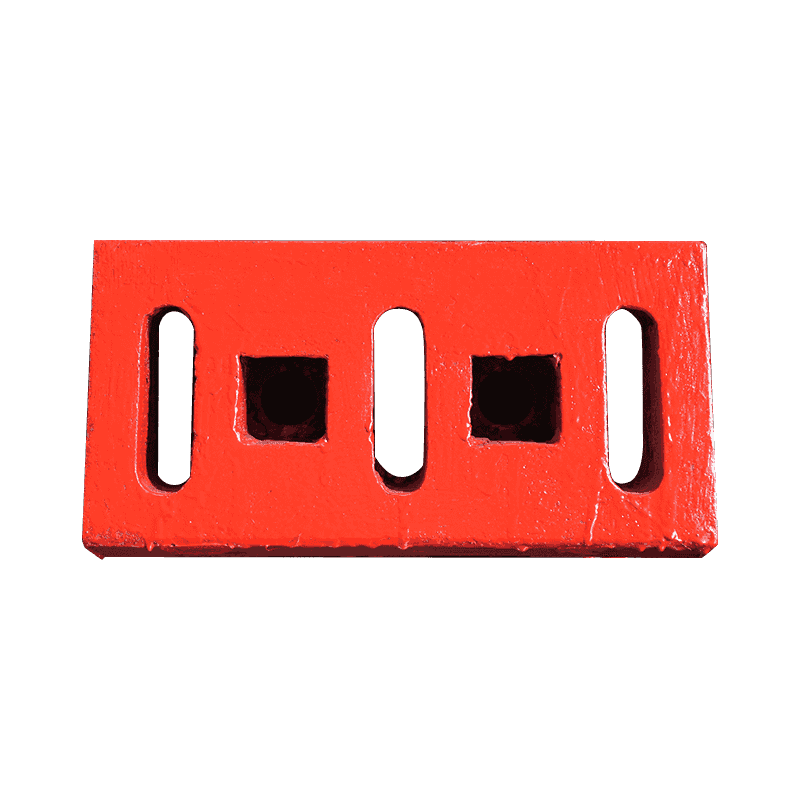
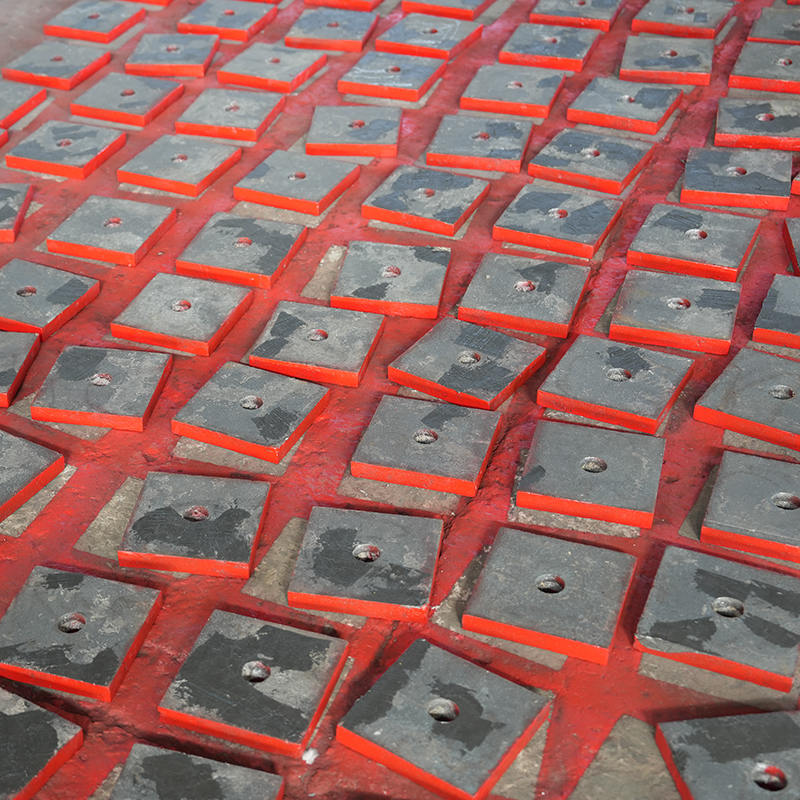 كسارة تصادمية لوحة بطانة فولاذية عالية المنغنيز تعمل لوحة البطانة هذه الخاصة بالكسارات التصادمية على تقوية الصدمات للحفاظ على حافة حادة وتتفوق على البطانات منخفضة السبائك في تطبيقات التجويف العميق مع حجم تغذية وطاقة كافيين. عرض المنتج →
تستخدم مصانع الطحن أيضًا بطانات فولاذية المنغنيز في المناطق عالية التأثير. في مطحنة الكرات، يتم رفع شحنة الكرات الفولاذية والخام بواسطة البطانات وتسقط مرة أخرى على غلاف المطحنة. تضرب الكرات المتساقطة سطح البطانة بتأثير محلي عالي. سوف يعمل قضيب الرافعة الفولاذي المنغنيز على تقوية الوجه العلوي ويحتفظ بجسم قوي، مما يجعله خيارًا شائعًا للغرفة الأولى لمطاحن الأسمنت ولمطاحن الطحن شبه الذاتية. في الحجرة الثانية، حيث يتم فرك المواد الدقيقة بدلاً من الصدمات، يُفضل بشكل متكرر البطانات عالية الكروم أو سبائك الكروم المولي.
عندما يقوم أحد المسبك بفهرسة خط إنتاجه حسب كل من السبائك ونوع المعدات، فإن منطق الاختيار يكشف عن الفيزياء الأساسية. غالبًا ما تكون أجزاء الكسارة الفكية مصنوعة من الفولاذ عالي المنغنيز. أجزاء الكسارة المخروطية مصنوعة من الفولاذ عالي المنغنيز، ويتم تعديلها أحيانًا باستخدام الموليبدينوم. يتم بيع بطانات الكسارة التصادمية في كل من إصدارات المنغنيز والكروم العالي. يعتمد الاختيار كليًا على حجم التغذية وكمية طاقة التأثير التي يتم توصيلها لكل جسيم.
الصلب المنغنيز مقابل البدائل عالية الكروم والسبائك المنخفضة
غالبًا ما يتبع السؤال "لماذا يضعون المنغنيز في الفولاذ" سؤالًا آخر: "لماذا لا نستخدم مادة أكثر صلابة؟" على سبيل المثال، يتمتع الحديد الأبيض عالي الكروم بصلابة أولية تتراوح من 550 إلى 800 HB، وهي أعلى بكثير من صلابة الفولاذ المنغنيز عند تسليمه، كما أنه مقاوم بشكل استثنائي للتآكل منخفض الضغط. الجواب هو أن الصلابة ليست سوى بعد واحد من أبعاد مقاومة التآكل. تحدد المتانة والقدرة على العمل بقوة كيفية نجاة الجزء من التحميل المحدد للكسارة.
| مادة | صلابة أولية | استجابة تصلب العمل | المتانة | أفضل تطبيق |
|---|---|---|---|---|
| الصلب المنغنيز الأوستنيتي | 180-230 غ | سريع، يصل إلى 500 HB تحت التأثير | عالية جدا | لوحات الفك، والعباءات المخروطية، والمطارق الصدمية، ورافعات المطاحن |
| حديد أبيض عالي الكروم | 550-800 حصان | لا يكاد يذكر | منخفض | منخفض-impact abrasion: plate hammers, flow channels, fine-grinding liners |
| منخفض-alloy steel castings | 300-500 حصان | محدودة | متوسط | كشط معتدل مع تحميل هيكلي، ومطارق للتغذية الدقيقة |
| الصلب الكروم والموليبدينوم | 250-450 حصان | طفيف | متوسط-high | بطانات مطحنة الطحن، تطبيقات الغرفة الثانية |
يحتوي الحديد عالي الكروم على 11 إلى 28 بالمائة من الكروم وجزء كبير الحجم من كربيد الكروم الصلب. إنها مادة رائعة حيث تنزلق الجزيئات عبر سطح مع القليل من الانحناء أو التأثير، على سبيل المثال في قنوات التدفق للكسارة التصادمية ذات العمود العمودي. إنها مادة غير مناسبة للوحة الفك، حيث يمكن لقطعة واحدة من الفولاذ غير قابلة للسحق أو صخرة سيئة التغذية أن تقسم اللوحة إلى نصفين.
تحتل المسبوكات الفولاذية منخفضة السبائك أرضية متوسطة. يتم معالجتها بالحرارة إلى صلابة تتراوح من 300 إلى 500 HB وتتمتع بصلابة جيدة، لكنها لا تستطيع تجديد السطح الصلب. في التطبيقات عالية التأثير، يتسارع معدل التآكل بمجرد فقدان الصلابة الأولية، بينما يظل فولاذ المنغنيز في حالة صلابة الخدمة طوال حياته. في التطبيقات منخفضة التأثير، قد يبقى جزء من فولاذ المنغنيز عند 200 HB ويتآكل بشكل أسرع من الجزء الفولاذي منخفض السبائك عند 400 HB.
القاعدة العملية بسيطة. إذا كانت الجزيئات كبيرة بما يكفي لتشويه سطح الجزء المتآكل، فإن الفولاذ المنغنيز هو الذي يفوز. إذا كانت الجزيئات صغيرة وكانت الآلية السائدة هي التآكل المنزلق، فمن المرجح أن يكون الفولاذ عالي الكروم أو الفولاذ منخفض السبائك هو الخيار الاقتصادي الأفضل. تتوفر مقارنة أكمل بين العائلتين في هذا تحليل الفولاذ عالي المنغنيز مقابل مسبوكات الكروم ، مكتوب بالضبط لنوع القرار الذي يواجهه مخطط الصيانة كل بضعة أشهر.
اعتبارات عملية عند شراء قطع غيار الصلب المنغنيز
نظرًا لأن أداء الفولاذ عالي المنغنيز يعتمد على المعالجة الحرارية بقدر ما يعتمد على الكيمياء، يجب على المشتري أن ينظر إلى ثلاثة أشياء قبل تقديم الطلب: التركيب، وأدلة المعالجة الحرارية، وجودة الصب.
يجب التحقق من التركيب الكيميائي بشهادة مطياف من المسبك. المواصفات النموذجية للوحة الفك هي 11.5 إلى 13.5 بالمائة منجنيز، 1.0 إلى 1.3 بالمائة كربون، 0.3 إلى 0.8 بالمائة سيليكون، أقل من 0.05 بالمائة كبريت، وأقل من 0.06 بالمائة فوسفور. إذا كان الجزء مخصصًا للبطانة المخروطية ذات القسم السميك، فإن نسبة الموليبدينوم في نطاق 1.2 إلى 2.1 بالمائة أمر طبيعي. تحتوي الدرجات المعدلة بالكروم على 1.5 إلى 2.5 بالمائة من الكروم.
يجب أن تكون المعالجة الحرارية عبارة عن تقوية حقيقية للمياه يتبعها تبريد سريع. إن الشهادة التي تسرد قيمة الصلابة فقط ليست كافية، حيث يمكن توفير جزء فولاذ المنغنيز في حالة الصب بصلابة مضللة. يجب أن يكون الجزء مرويًا بالماء من 1050 إلى 1100 درجة مئوية، ويجب أن تكون الصلابة النهائية على الأسطح المُشكَّلة في حدود 170 إلى 230 HB. إذا كان قياس الجزء الذي تم تسليمه أعلى من 250 HB تقريبًا مع اختلاف صلابة عالية من قسم إلى آخر، فمن المحتمل أن يكون المسبك قد تخطى فترة تعليق الأوستنيت الكاملة أو سمح للجزء بالتبريد ببطء بين الفرن وخزان التبريد.
من الأفضل التحقق من جودة فحص المعادن من خلال عينة من مجموعة الإنتاج. يجب أن تكون البنية المجهرية في الأساس من الأوستينيت أحادي الطور، مع عدم وجود شبكة مستمرة من الكربيدات عند حدود الحبوب ولا يوجد بيرليت كبير. تعد كربيدات الحدود الحبيبية السبب الأكثر شيوعًا للكسر المبكر في أجزاء كسارة فولاذ المنغنيز، وهي غير مرئية تمامًا في اختبار الصلابة. يمكن أن تجتاز عملية الصب التي تحتوي على شبكات كربيد ثقيلة اختبار الصلابة ثم تفشل بعد بضعة أيام من الخدمة عن طريق التشقق على طول حدود الحبوب.
سلامة الصب أمر بالغ الأهمية أيضا. تعمل مسامية الانكماش، وشوائب الرمل، والدموع الساخنة على تركيز الضغط ويمكن أن تؤدي إلى ظهور نوع من الكسر الذي لا يمكن للتصلب العملي أن يخففه. بالنسبة للوحات الفكية الكبيرة والأغطية المخروطية، فإن الفحص بالموجات فوق الصوتية أو التصوير الشعاعي للأجزاء شديدة الضغط يستحق التكلفة الإضافية، ويجب أن يكون المسبك قادرًا على إظهار سجلات الفحص الخاصة به عند الطلب.
إن تجربة المورد مهمة لأن متغيرات العملية هذه تجريبية. إن المسبك الذي قام بصب الفولاذ عالي المنغنيز لسنوات عديدة، ويتحكم في ممارسة الصب، ويستخدم الرفع والبوابة المناسبة، ويحافظ على معدات المعالجة الحرارية الموثقة، من المرجح أن يقدم منتجًا ثابتًا. يعتبر Nantong Haoshun Casting، وهو مسبك يتمتع بخبرة 21 عامًا في مجال مصبوبات تآكل المنغنيز والكروم وسجل تصدير يمتد لأكثر من عشر دول، أحد الأمثلة على الموردين المنظمين حول هذه التخصصات. تم تصميم مجموعة منتجاتها حسب نوع المعدات:
- الكسارة الفكية عبارة عن ألواح فكية ثابتة من الفولاذ المنغنيز، وألواح فكية متحركة، وواقيات جانبية؛
- كسارة مخروطية من الصلب المنغنيز لسحق الجدران وجدران الملاط ؛
- صفائح بطانة من الصلب المنغنيز للكسارة الصدمية ومطارق ذات ألواح عالية الكروم ؛
- الكسارة التصادمية ذات العمود العمودي ذات ألواح قنوات التدفق ذات الكروم العالي والأقماع المقسمة؛
- مطحنة طحن عمودية ذات أكمام وبطانات دوارة عالية الكروم.
تستجيب كل مجموعة من مجموعات المنتجات هذه لنفس الخصائص الفيزيائية الموضحة في هذه المقالة: المنغنيز للتآكل الناتج عن الصدمات، والكروم للتآكل الناتج عن التآكل، والتحكم الدقيق في العملية لكليهما.
فلماذا يضعون المنغنيز في الفولاذ؟ الإجابة المختصرة والدقيقة هي أن المنغنيز يجعل الفولاذ قابلاً للتصنيع، وقابلاً للمعالجة بالحرارة، وقوياً، وعند التركيز العالي فإنه يمنح الفولاذ قدرة فريدة على أن يصبح أكثر صلابة في المكان الذي يتم ضربه فيه. إنه يزيل الأكسجين أثناء الذوبان، ويحبس الكبريت بحيث لا يتمزق الفولاذ نفسه، ويعمق استجابة التصلب أثناء التبريد، ويقوي الفريت دون التضحية بالليونة، وبنسبة 12 إلى 14 بالمائة من الإضافات يخلق فولاذ هادفيلد الأوستنيتي الذي كان يسحق الصخور لأكثر من قرن.
بالنسبة لمهندس المشتريات، فإن الفكرة العملية هي معالجة فولاذ المنغنيز كمواد هندسية ذات متطلبات عملية دقيقة، وليس كسلعة. تحقق من الكيمياء، واطلب دليلاً على المعالجة الحرارية الصحيحة، وتحقق من البنية المجهرية، واختر مسبكًا يتمتع بخبرة صب حقيقية. عندما يتم استيفاء هذه الشروط، يقوم جزء التآكل المصنوع من فولاذ المنغنيز بسداد تكلفته عدة مرات خلال فترة الخدمة والسلامة وفترات الصيانة المتوقعة.
الوظيفة السابقة
شرح أجزاء الآلات: الأنواع والمواد وقطع الغيار ودليل الشراء
القادم بوست
طلاء الكروم على الحديد: التعريف والعملية والخصائص والتطبيقات
المنتجات ذات الصلة
-
- هاتف:
-
+86 182 6058 7168
+86 (0) 513 6890 5666
-
- بريد إلكتروني:
- [email protected]
-
- عنوان:
- حديقة وانغهاو الصناعية ، مدينة هايمن ، مدينة نانتونغ ، مقاطعة جيانغسو ، الصين
-
- وسائط:

