 English
 русский
 عربى
الصفحة الرئيسية / أخبار / أخبار الصناعة / طلاء الكروم على الحديد: التعريف والعملية والخصائص والتطبيقات
طلاء الكروم على الحديد: التعريف والعملية والخصائص والتطبيقات
طلاء الكروم على الحديد عبارة عن طبقة سطحية رقيقة غنية بالكروم يتم تطبيقها على قاعدة من الحديد أو الفولاذ لتحسين الصلابة أو مقاومة التآكل أو مقاومة التآكل أو مقاومة الأكسدة في درجات الحرارة العالية. يغطي هذا التعريف العديد من العمليات الصناعية المختلفة بشكل واضح، والاختلافات مهمة في الممارسة العملية. يمكن طلاء الكروم بالكهرباء على السطح، أو نشره على السطح عند درجة حرارة عالية، أو رشه على السطح كرواسب رذاذ حراري. تختلف سماكة هذه الطلاءات وصلابتها والتصاقها وتكلفتها وعمر الخدمة لها من حيث الحجم، وبالتالي فإن مصطلح "طلاء الكروم" غير مكتمل دون تحديد العملية التي تكمن خلفه.
سبب استخدام الكروم في الحديد هو مزيج من الاقتصاد وعلم المعادن. يعتبر الحديد والفولاذ الكربوني العادي رخيصين وقويين وسهل التصنيع، لكن أسطحهما هي الجزء الأضعف في أي مكون. يصدأ الحديد بسرعة عندما تصل إليه الرطوبة، ويتآكل الفولاذ الكربوني بسرعة عندما تنزلق الجزيئات الصلبة أو تصطدم به، وتصبح قشور الفولاذ مشكلة خطيرة عند درجات حرارة أعلى من 500 درجة مئوية تقريبًا. يشكل الكروم، عند وجوده على السطح، طبقة أكسيد كثيفة ذاتية الشفاء ومراحل كربيد الكروم الصلبة التي تحمي المادة الأساسية. يخلق الطلاء طبقة واقية على قلب غير مكلف، وبالتالي يحصل المصمم على أداء التآكل والتآكل دون دفع ثمن الجزء المخلوط بالكامل.
لكن هذا المنطق الاقتصادي له حدود. كل طلاء محدود بسمكه. يتراوح سمك الطلاء بالكروم الهندسي عادة من 20 إلى 400 ميكرومتر. حالات الانتشار عادة ما تكون من 10 إلى 100 ميكرومتر. نادرًا ما يتجاوز طلاء الرش الحراري السميك 2 مم. إذا كانت الخدمة تتطلب بدل تآكل أكبر من سمك الطلاء، فسوف يفشل الطلاء بسرعة وتنكشف الركيزة غير المحمية. في معدات التكسير والطحن، يتم قياس بدلات التآكل بشكل روتيني بالمليمترات أو عشرات المليمترات، ولهذا السبب نادرًا ما تستخدم صناعات التعدين والتجميع طلاءات الكروم على أسطح التكسير. يستخدمون مصبوبات متجانسة عالية الكروم بدلاً من ذلك. تشرح هذه المقالة كلا الطريقتين وخصائصهما وكيفية الاختيار بينهما.
لماذا يحمي الكروم الأسطح الحديدية؟
يحمي الكروم الحديد من خلال آليتين معدنيتين: تكوين الأكسيد السلبي وتكوين الكربيد. كلاهما ضروري لفهم سبب تفوق أي نظام يعتمد على الكروم، سواء كان طلاءًا أو صبًا، على الحديد العادي في الخدمة الصناعية.
الكروم لديه تقارب قوي للأكسجين. عندما يتعرض سطح محمل بالكروم للهواء أو الرطوبة، يتشكل فيلم مستمر وكثيف من أكسيد الكروم (Cr2O3) على الفور تقريبًا. يبلغ سمك هذا الغشاء السلبي بضعة نانومترات فقط، ولكنه مستقر وملتصق بإحكام ويصلح ذاتيًا. إذا خدش جسيم صلب من خلاله، فإن الكروم المكشوف يتفاعل مرة أخرى مع الأكسجين ويعيد إغلاق الخدش. هذه هي الآلية الكامنة وراء مقاومة الفولاذ المقاوم للصدأ للتآكل، وتعمل بنفس الفعالية على سطح الجزء الحديدي المطلي بالكروم. يتصرف الحديد غير المطلي بشكل مختلف: فأكسيده صدأ سائب ومسامي ولا يلتصق بالسطح ولا يحمي المعدن الموجود أسفله.
المساهمة الثانية المهمة للكروم في أسطح الحديد هي تكوين الكربيد. عندما يلتقي الكروم والكربون في الظروف المناسبة على سطح جزء من الفولاذ أو الحديد الزهر، فإنهما يشكلان كربيدات الكروم الصلبة مثل Cr7C3 وCr23C6. هذه المركبات أصعب بكثير من كربيد الحديد الموجود في الفولاذ العادي. تتراوح كربيدات الكروم من 1200 إلى أكثر من 2000 فولت تقريبًا، في حين أن الفريت والبرليت في الركيزة الفولاذية العادية تتراوح من 150 إلى 350 فولت فقط. الطبقة السطحية التي تحتوي على نسبة كبيرة من كربيدات الكروم تقاوم التآكل الكاشطة والتسجيل والالتصاق بشكل أفضل بكثير من الحديد الموجود تحتها.
نفس الآليتين تفسران سبب إضافة الكروم إلى السبائك السائبة. تعتمد الحديد الزهر الأبيض عالي الكروم، وفولاذ الموليبدينوم الكروم، والفولاذ المقاوم للصدأ على الكروم في محلول صلب، على شكل كربيدات، أو كليهما. تتراوح محتويات الكروم في عائلات السبائك التجارية من حوالي 2 بالمائة في الفولاذ منخفض السبائك إلى 25 بالمائة أو أكثر في درجات الفولاذ المقاوم للصدأ والمكاوي البيضاء عالية الكروم. يقوم الطلاء ببساطة بتركيز هذا العنصر الواقي على الأسطح التي تتعرض بالفعل للتآكل والتآكل.
من السهل تلخيص العواقب العملية للآلات:
- عند التلامس المنزلق مع الأختام والحطام، يقاوم السطح الصلب المطلي بالكروم التآكل الكاشط ويحمي العمود من الصدأ.
- في الأدوات التي تعمل بالحرارة، تقاوم طبقة انتشار كربيد الكروم الأكسدة والتآكل الناتج عن درجات الحرارة العالية.
- في غرفة الكسارة، تتآكل المسبوكات عالية الكروم ببطء بسبب وجود كربيدات الكروم في جميع أنحاء المقطع العرضي بأكمله.
ثلاث طرق لسطح مطلي بالكروم
ينتمي كل طلاء كروم يتم تطبيقه على الحديد إلى إحدى عائلات العمليات الثلاث: الطلاء الكهربائي، أو الانتشار الحراري، أو الرش الحراري. تنتج هذه العائلات أسطحًا متشابهة ولكنها تؤدي أداءً مختلفًا تمامًا بسبب اختلاف سُمكها وتركيبها وارتباطها بالركيزة. يبدأ الاختيار بفهم هذه الاختلافات.
يقوم الطلاء الكهربائي بترسيب الكروم المعدني من حمام التحليل الكهربائي على سطح المكون. هذه هي العملية التي يقصدها معظم الناس عندما يقولون "طلاء الكروم". لديها نوعان مختلفان. ينتج طلاء الكروم المزخرف طبقة رقيقة جدًا، تقريبًا 0.1 إلى 0.5 ميكرومتر، فوق طبقة تحتية من النيكل، ويتم اختياره للمظهر والحماية من التآكل الخفيف. طلاء الكروم الصلب، والذي يُسمى أيضًا طلاء الكروم الهندسي، يترسب من 20 إلى 400 ميكرومتر من الكروم لمقاومة التآكل، والتحكم في الاحتكاك، واستعادة الأبعاد. تتراوح رواسب الكروم الصلب عادة من 700 إلى 1100 فولت.
تعمل عمليات الانتشار الحراري، بما في ذلك كرومات الأسمنت التغليفي والانتشار الحراري التفاعلي بالحمام الملحي (TRD)، عن طريق نشر ذرات الكروم في الشبكة السطحية للحديد عند درجة حرارة 800 إلى 1100 درجة مئوية. في الفولاذ الكربوني، يتفاعل الكروم الوارد مع الكربون المنتشر إلى الخارج ليشكل علبة مستمرة من كربيد الكروم على السطح، مع منطقة انتشار غنية بالكروم تحتها. يتم ربط الطلاءات الانتشارية بشكل معدني: لا توجد واجهة ميكانيكية حيث يمكن للطلاء أن يتقشر. تصل علبة الكربيد إلى 1400 إلى 2000 فولت عالي، لكن العمق محدود، عادةً من 10 إلى 100 ميكرومتر.
يعمل الرش الحراري، بما في ذلك رش وقود الأكسجين عالي السرعة (HVOF)، ورش البلازما، والرش القوسي، على بناء طبقة من الجزيئات المنصهرة أو شبه المنصهرة التي تتسطح وتتصلب على السطح. يتم استخدام مساحيق الكروم المعدني أو كربيد الكروم أو التركيبات القائمة على أكسيد الكروم. يمكن أن يصل سمك الطلاء إلى 0.1 إلى 2 مم أو أكثر، مما يجعل الرش مفيدًا للأجزاء الكبيرة ولإعادة بناء الأسطح البالية. الرابطة ميكانيكية في المقام الأول، وتحتوي الرواسب على بعض المسامية، عادةً من 1 إلى 5 بالمائة بالنسبة للـ HVOF. نظرًا لأن الجزء لا يحتاج إلى غمره أو تسخينه إلى درجة حرارة عالية، فإن الرش الحراري غالبًا ما يكون الخيار الوحيد للمكونات الكبيرة جدًا.
| عملية | سمك نموذجي | صلابة | نوع السند | خدمة نموذجية |
|---|---|---|---|---|
| الطلاء الكهربائي بالكروم الصلب | 20-400 ميكرومتر | 700-1100 فولت | الرواسب الكهروكيميائية | مهاوي، بكرات، تجاويف الاسطوانة، قوالب |
| حزمة الأسمنت بالكروم | حالة 10-100 ميكرومتر | 1400-2000 فولت | الانتشار المعدني | الأدوات والقوالب والأجزاء المقاومة للحرارة |
| طلاء TRD بالحمام الملحي | طبقة كربيد 5-15 ميكرومتر | 1600-2000 فولت | الانتشار المعدني | أدوات التشكيل، شفرات القص، الدبابيس |
| HVOF رذاذ كربيد الكروم | 100 ميكرومتر – 2 مم | 800-1300 فولت | ميكانيكية | مناطق تآكل كبيرة وأجزاء المضخة وتراكم الإصلاح |
الميزة المشتركة لهذه العمليات هي أنها تضع الكروم على السطح دون خلط المكون بالكامل. والقيد الشائع واضح بنفس القدر: لا يوجد أي منها يخلق قسم تآكل أكثر سمكًا من جزء من المليمتر، وترتفع تكلفة الطلاءات السميكة بشكل حاد.
الطلاء الكهربائي بالكروم الصلب: الطلاء الهندسي الكلاسيكي
يعد الطلاء بالكروم الصلب هو الحل القياسي عندما يحتاج أحد المكونات إلى سطح صلب منخفض الاحتكاك ومقاوم للتآكل ويمكنه تحمل طلاء لا يزيد سمكه عن جزء من المليمتر. يتم تطبيقه على قضبان الأسطوانات الهيدروليكية، وأعمدة الماكينات، ولفات الورق والنسيج، والقوالب البلاستيكية، وأدوات التثقيب والتشكيل، والأسطح الداخلية لأسطوانات المحرك. في هذه التطبيقات، تقلل الطبقة المطلية من الاحتكاك المنزلق، وتمنع التآكل الجوي، وتستعيد أبعاد الأجزاء البالية.
العملية نفسها واضحة ولكنها تتطلب الانضباط. يتم توصيل مكون الحديد أو الفولاذ ككاثود في إلكتروليت يحتوي على حمض الكروميك (CrO3) وكمية محكومة من محفز الكبريتات. عند درجة حرارة حمام تبلغ حوالي 50 إلى 60 درجة مئوية وكثافة تيار تبلغ حوالي 30 إلى 60 أمبير/سم²، يترسب الكروم المعدني على السطح. الوديعة ليست موحدة تمامًا؛ فهو يتراكم على الزوايا والحواف أكثر من فترات الاستراحة. ولذلك يتم طلاء الأجزاء بحجم كبير قليلاً ثم يتم طحنها حتى تصل إلى التسامح النهائي للأبعاد. يتراوح سمك الكروم الصلب النموذجي للجزء الجديد من 20 إلى 120 ميكرومتر، في حين أن طلاء إصلاح الأعمدة والمجلات البالية يمكن أن يصل إلى 250 ميكرومتر أو أكثر.
إحدى التفاصيل العملية التي تفاجئ العديد من المشترين هي أن الكروم لا يترسب جيدًا على كل سطح فولاذي. عادة ما يتم إعطاء الفولاذ الكربوني العادي طبقة سفلية رقيقة من النيكل قبل طبقة الكروم النهائية. والسبب هو أن الكروم المترسب مباشرة على الفولاذ غير المجهز يمكن أن يكون غائمًا أو ضعيف الالتصاق أو غير متساوٍ، ويظهر أحيانًا على شكل رواسب غير موحدة من النوع الشبكي بدلاً من طبقة متصلة. توفر ضربة النيكل قاعدة نظيفة وموحدة للكروم. من حيث الإنتاج، فإن معظم الأجزاء الفولاذية "المطلية بالكروم" هي في الواقع مطلية بالنيكل والكروم.
للطلاء بالكروم الصلب ثلاثة قيود معروفة. أولاً، تحتوي الرواسب على شبكة من الشقوق المجهرية. تحتفظ شبكة الشقوق بالزيت على الأسطح المنزلقة، وهو أمر مفيد، ولكنها أيضًا تخلق مسارات للوسائط المسببة للتآكل للوصول إلى الركيزة. ثانيًا، يمكن أن يمتص الفولاذ الهيدروجين المتولد أثناء الطلاء، وفي النوابض أو الأعمدة شديدة الضغط، يمكن أن يسبب ذلك تقصف الهيدروجين؛ يتم خبز المكونات عند درجة حرارة 150 إلى 200 درجة مئوية بعد الطلاء لتخفيفها. ثالثًا، يستخدم حمام الطلاء الكروم سداسي التكافؤ، والذي يتم تنظيمه بإحكام بسبب سميته وتكلفة التخلص منه. في العديد من المتاجر، يمثل الالتزام البيئي الآن جزءًا أكبر من تكلفة الكروم الصلب مقارنة بالكهرباء. تشرح هذه القيود لماذا لا يعد الكروم الصلب، على الرغم من تاريخه الطويل، هو الخيار الأول التلقائي لكل تطبيق للتآكل.
كرومة الانتشار الحراري: رابطة معدنية بدلاً من الوديعة
عندما لا يجب أن يتقشر الطلاء، أو عندما تكون درجة حرارة الخدمة مرتفعة جدًا بالنسبة للطبقة المطلية، أو عندما تؤدي أحمال الانزلاق والصدمات إلى قص الرواسب المرتبطة ميكانيكيًا، فإن كروم الانتشار الحراري هو الحل الأكثر قوة. لا تؤدي عملية الكروم إلى ترسب الكروم على السطح؛ يجعل الكروم جزءًا من السطح. يتم إدخال ذرات الكروم في الشبكة الحديدية عند درجة حرارة عالية، مما يحول الطبقة الخارجية للمكون إلى علبة غنية بسبائك الكروم وكربيد الكروم.
البديل الصناعي الأكثر استخدامًا هو تدعيم العبوات. يتم تعبئة المكون في خليط مسحوق يحتوي على الكروم أو الحديديكروم، وحشو خامل مثل الألومينا، وكمية صغيرة من منشط الهاليد، عادة كلوريد الأمونيوم. يتم تسخين العبوة إلى 900 إلى 1100 درجة مئوية، ويتفاعل المنشط لتكوين بخار هاليد الكروم الذي ينقل الكروم إلى سطح الفولاذ. يتم امتصاص جزء من الكروم وينتشر إلى الداخل، مما يشكل منطقة انتشار للمحلول الصلب. في الفولاذ المحتوي على الكربون، ينتشر الكربون أيضًا إلى الخارج ويتحد مع الكروم الوارد ليشكل طبقة تفاعل مستمرة من كربيد الكروم أسفل السطح الخارجي مباشرةً. وبالتالي، تحتوي العلبة النهائية على منطقتين: طبقة كربيد خارجية توفر صلابة شديدة، ومنطقة توزيع داخلية تحمل الحمولة وتدعم طبقة الكربيد.
الرابطة المعدنية هي الفرق الحاسم من الطلاء. نظرًا لأن العلبة يتم إنشاؤها عن طريق الانتشار، لا توجد واجهة منفصلة حيث يمكن للطلاء أن ينفصل أو يقطع أو يتقشر. وهذا يجعل المكونات المطلية بالكروم مناسبة للظروف التي تفشل فيها الأجزاء المطلية: الاتصال الانزلاقي الثقيل، والتأثير المحلي، والتدوير الحراري، والوسائط الكاشطة. تعتبر علبة الكربيد، التي تتراوح صلابتها من 1400 إلى 2000 فولت، أصعب بكثير من طلاء الكروم الصلب، وتستمر العلبة الصلبة في العمل حتى بعد تآكل الميكرومترات القليلة الخارجية، لأن منطقة الانتشار الموجودة أسفلها تظل سبائكية.
يتبع الانتشار التفاعلي الحراري (TRD) نفس المنطق ولكنه يستخدم حمام الملح المنصهر كمصدر للكروم. يتم غمر المكونات في حمام البوراكس الذي يحتوي على مساحيق تحتوي على الكروم عند درجة حرارة 800 إلى 1050 درجة مئوية. يتفاعل الكروم المنقول عبر الحمام مع الكربون من الركيزة لإنتاج طبقة كربيد كثيفة وناعمة يبلغ سمكها من 5 إلى 15 ميكرومتر. أحد التفاصيل التي لاحظها الباحثون مرارًا وتكرارًا هو سلوك الحديد أثناء TRD: تنتشر ذرات الحديد من الركيزة إلى الخارج في الطبقة المتنامية وتملأ المساميات التي قد تبقى في الطبقة المترسبة. والنتيجة هي طلاء أكثر كثافة واستمرارية من الطلاء المبني بالترسيب فقط. تشرح هذه الآلية، التي تم تأكيدها في الدراسات التي أجريت على طلاءات كربيد الكروم، سبب مقاومة طبقات الانتشار الرقيقة هذه للتآكل والتآكل بشكل أفضل بكثير مما يوحي سمكها.
الكروما ليست خالية من القيود. تكون درجات حرارة العملية مرتفعة بما يكفي لتشويه المكونات وتغيير المعالجة الحرارية للركيزة، لذلك تحتاج الأجزاء عادةً إلى تصلب نهائي بعد ذلك. يقتصر عمق العلبة على حوالي 10 إلى 100 ميكرومتر في الإنتاج، وأحيانًا يصل إلى 200 ميكرومتر مع دورات أطول. ولأن المعالجة بالكروم تتطلب أفران دفعية، والتحكم في الجو، والتنظيف الدقيق للعبوة، فإن تكلفتها لكل جزء أعلى من الطلاء بالكروم الصلب. يتم تحديده عندما تكون مزايا الأداء الخاصة به ضرورية، وليس كمعالجة سطحية افتراضية.
خصائص الأسطح الحديدية المطلية بالكروم في لمحة
يتم تلخيص الخصائص النموذجية للأنظمة السطحية الرئيسية القائمة على الكروم أدناه. القيم هي نطاقات إنتاج وليست مواصفات مضمونة؛ تعتمد الأرقام النهائية على درجة الركيزة ومعلمات العملية والمعالجة الحرارية.
| نظام السطح | صلابة (HV) | سمك نموذجي | مقاومة التآكل | مقاومة التآكل | أقصى درجة حرارة تقريبية للخدمة |
|---|---|---|---|---|---|
| الفولاذ الكربوني غير المطلي | 150-350 | — | منخفض | فقير | 400-500 درجة مئوية |
| طلاء الكروم الصلب | 700-1100 | 20-400 ميكرومتر | معتدلة إلى عالية | معتدل | ~400 درجة مئوية |
| حالة نشر مطلي بالكروم | 1400-2000 | 10-100 ميكرومتر | عالية | جيد في العديد من وسائل الإعلام | 750-850 درجة مئوية |
| طلاء كربيد الكروم HVOF | 800-1300 | 100 ميكرومتر – 2 مم | عالية | جيدة عندما تكون مختومة | ~850 درجة مئوية |
| عالية-chromium white cast iron (bulk) | 600-900 كتلة، 1200-1600 كربيد | قسم كامل | عالية جدا | جيد في الوسائط المحايدة إلى القلوية | 500-600 درجة مئوية |
ثلاث ملاحظات توجه قرارات الشراء. أولاً، تعد أنظمة الانتشار والتهوية وتكييف الهواء (HVOF) أكثر صلابة ومقاومة للأكسدة من الكروم الصلب، وهو أمر مهم بالنسبة للأجزاء التي تعمل بالحرارة أو التي تواجه تآكلًا شديد الانزلاق. ثانياً، تعتمد قيمة التآكل لأي طلاء على استمراريته؛ تصبح الشقوق الدقيقة في طلاء الكروم مسارات هجوم، بينما تحمي طبقة كربيد الانتشار الخالية من المسام الركيزة بشكل أكثر موثوقية في الوسائط العدوانية. ثالثًا، لا يزال كل طلاء رقيقًا بالنسبة إلى قسم التآكل في الجزء الثقيل. الطريقة الوحيدة للحصول على حماية من التآكل تعتمد على الكروم وتقاس بالملليمتر هي جعل المكون بأكمله عبارة عن صب عالي الكروم.
طلاء الكروم مقابل صب الكروم العالي: فلسفتان للتصميم
في تطبيقات التكسير والطحن، يُطرح السؤال "ما هو طلاء الكروم على الحديد؟" وسرعان ما أصبح سؤالًا هندسيًا عمليًا: هل يجب أن يحمل الجزء المتآكل الكروم كطلاء على قلب فولاذي، أم يجب أن يكون الجزء بأكمله مصنوعًا من سبيكة غنية بالكروم؟ يستخدم كلا النهجين نفس العنصر، لكنهما يعتمدان على افتراضات متعارضة حول مكان وجود الحماية.
يخلق الطلاء غلافًا واقيًا فوق قلب ناعم. تعمل القشرة بشكل جيد طوال فترة بقائها، ولكن قدرة التآكل للجزء تقتصر على سمك الطلاء. عندما يتم اختراق القشرة، تنكشف الركيزة الناعمة ويتسارع التآكل بشكل كبير. في جزء تآكل الكسارة، غالبًا ما يكون قسم التآكل القابل للاستخدام من 30 إلى 50 مم أو أكثر قبل تشغيل الجزء أو استبداله. لا يمكن لأي طلاء أن يوفر بدل التآكل اقتصاديًا. وهذا هو السبب الرئيسي لعدم وجود الحديد المطلي بالكروم على الوجوه المكسرة.
صب عالي الكروم يحل المشكلة من الاتجاه الآخر. يوجد الكروم والكربون في كامل المقطع العرضي للجزء. تحتوي حديد الزهر الأبيض عالي الكروم عادةً على 12 إلى 30 بالمائة من الكروم و1.8 إلى 3.5 بالمائة من الكربون. أثناء التصلب والمعالجة الحرارية، تشكل السبيكة كربيدات صلبة (Cr,Fe)7C3 في مصفوفة داعمة. مع تآكل السطح، تتعرض الكربيدات الطازجة بشكل مستمر، بنفس صلابة السطح الأصلي. بدل التآكل هو سمك المقطع الكامل للمكون، وليس الطبقة السطحية. هذا هو السبب في أن المطارق اللوحية للكسارة التصادمية، ومطارق الكسارة المطرقية، وبطانات الكسارة المخروطية في الخدمة الصعبة يتم تصنيعها كمسبوكات عالية الكروم بدلاً من الأجزاء المطلية.
توضح الكسارات التصادمية هذه النقطة جيدًا. تتلقى المطارق اللوحية ورؤوس المطارق تأثيرات عالية الطاقة من صخور التغذية بالإضافة إلى التآكل المنزلق المستمر. يجب أن تقاوم المادة الكسر تحت التأثير وتقاوم التآكل على الوجه النشط الطويل. توازن المسابك بين هذه المتطلبات المتعارضة من خلال كيمياء السبائك والمعالجة الحرارية: يؤدي المحتوى العالي من الكروم إلى بناء جزء كبير من حجم الكربيد، بينما تعمل المعالجة الحرارية الخاضعة للتحكم على تقوية المصفوفة من أجل المتانة. والنتيجة هي مكون يبقى على قيد الحياة لأشهر من الإنتاج بدلاً من الساعات أو الأيام التي قد يستمر فيها الجزء المطلي. الفرق في الأداء هو السبب بالضبط تُفضل المسبوكات عالية الكروم لأجزاء تآكل الكسارة التصادمية فوق الأسطح الفولاذية المطلية أو المتصلبة ببساطة.
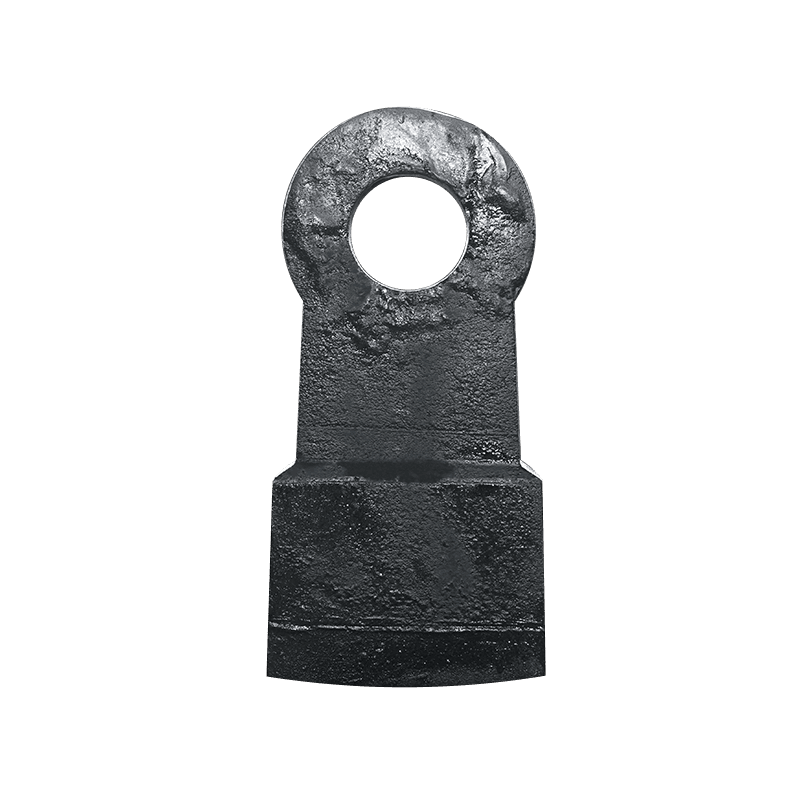
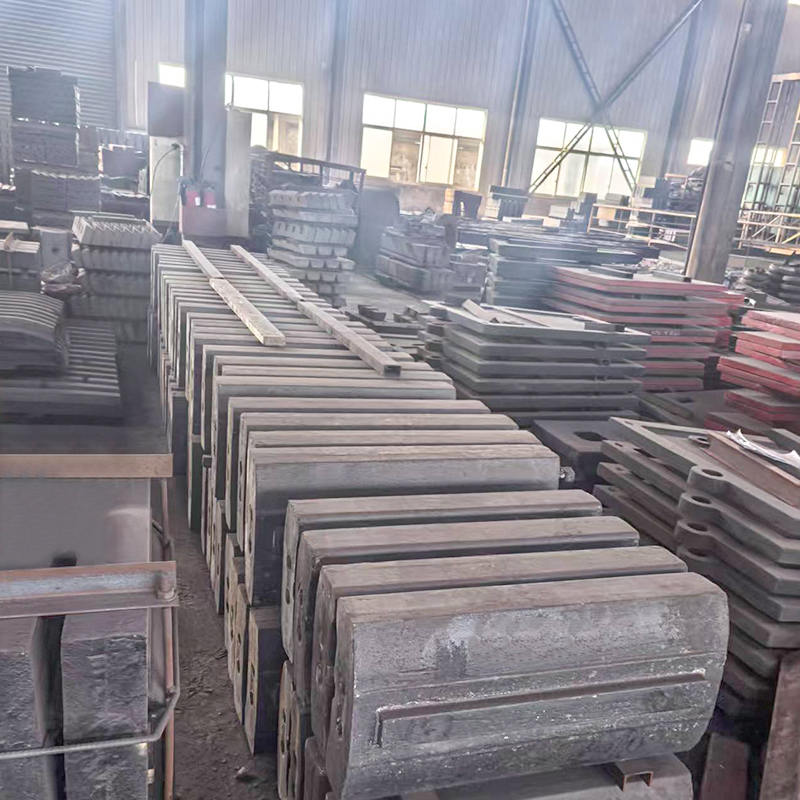 عالية Chrome Plate Hammer for Impact Crusher Wear Parts هذه المطرقة اللوحية مصنوعة من الحديد الزهر عالي الكروم، مما يوفر قسمًا كاملاً من الحماية من الكربيد. تعمل مصفوفتها المعالجة بالحرارة على موازنة المتانة ومقاومة التآكل، مما يجعلها مناسبة للكسارات الصدمية حيث تفشل الأجزاء المطلية بسرعة. عرض المنتج →
لا شيء من هذا يعني أن طلاءات الكروم على الحديد ليس لها مكان في معدات معالجة المعادن. تحمي الطلاءات إطارات الماكينة، والأعمدة، والأختام، والمكونات المساعدة من التآكل والتآكل المعتدل. تعمل المسبوكات عالية الكروم على حماية غرفة التكسير نفسها. يتم اتخاذ القرار بينهما من خلال مقارنة بدل التآكل المطلوب، ومستوى طاقة التأثير، والتكلفة لكل طن من المواد المعالجة. تعمل كلتا التقنيتين، عند استخدامهما في المكان المناسب، على إطالة عمر المعدات وتقليل تكاليف التشغيل.
حيث يكتسب الحديد المطلي بالكروم مكانته
تعتمد الآلاف من المكونات الصناعية على طلاءات الكروم لأن مشاكل التآكل والتآكل سطحية في العمق ولكنها مستمرة. في هذه المواضع، تعمل طبقة من الكروم يتراوح سمكها من 20 إلى 100 ميكرومتر على زيادة عمر الخدمة عدة مرات، وتكون التكلفة صغيرة مقارنة بتكلفة التوقف عن العمل.
قضبان الأسطوانة الهيدروليكية هي حالة كتاب مدرسي. يشهد القضيب انزلاقًا مستمرًا ضد الأختام، والتعرض للرطوبة والسوائل الهيدروليكية، وتأثيرات عرضية من الحطام والحجارة. طلاء الكروم الصلب يمنح القضيب سطحًا صلبًا وناعمًا ومقاومًا للصدأ؛ عند فقدان الكروم، يبدأ القضيب في التسرب والتآكل بسرعة. يعمل الطلاء على استعادة سطح القضيب وأبعاده بجزء بسيط من تكلفة مجموعة القضيب الجديدة.
تشكل تجاويف أسطوانة المحرك وحلقات المكبس تطبيقًا كلاسيكيًا آخر. يحتفظ الكروم الصلب بالزيت في شبكة الشقوق السطحية، مما يقلل من الاحتكاك أثناء فترة بدء التشغيل الحرجة. وينطبق نفس التفكير على مكابس الضاغط والمسامير المتقاطعة، حيث يلزم التحكم في التآكل المنزلق ومقاومة التآكل معًا.
في صناعات الورق والنسيج والطباعة، تكون اللفات الكبيرة مطلية بالكروم الصلب لتوفير سطح تحرير سلس ولمقاومة العمل الكاشط للورق أو القماش أو شفرات المعالجة. يمكن تجريد اللفات البالية، وإعادة طلائها، وإعادة طحنها، وهو أرخص بكثير من استبدال مجموعة كبيرة من اللفات. القوالب البلاستيكية وقوالب التشكيل مطلية بالكروم من أجل التحرير ومقاومة التآكل ومقاومة الغازات المسببة للتآكل الصادرة عن البوليمرات الساخنة. بالنسبة للأدوات التي يجب أن تتحمل درجات الحرارة المرتفعة والغضب الشديد، توفر الطلاءات بالكروم أو طلاء TRD سطحًا أكثر صلابة ومنتشرًا يقاوم الالتقاط ويحافظ على حافة حادة.
تعد خدمة درجات الحرارة المرتفعة سوقًا قويًا آخر لطلاءات الانتشار. تقاوم البراغي المطلية بالكروم وفوهات الشعلات وأنابيب المبادل الحراري وتركيبات الفرن الأكسدة حتى 800 درجة مئوية تقريبًا لأن السطح الغني بالكروم يشكل مقياسًا وقائيًا ثابتًا. لا يمكن للطلاء المطلي أو المرشوش أن يوفر نفس المستوى من الحماية من الأكسدة، لأن التصاقه وسبائكه أقل فعالية عند درجة الحرارة.
تصبح الحدود بين المكونات المطلية والمسبوكات الغنية بالكروم مرئية في الآلات الثقيلة. في طاحونة الطحن العمودية، تعمل الأكمام الدوارة وبطانة الطاولة على طبقة من المواد الكاشطة تحت أحمال الضغط والقص العالية. سوف تفقد الأكمام الفولاذية المطلية طبقتها الواقية بسرعة، لأن بدل التآكل الموجود أسفل الأسطوانة يُقاس بالمليمترات شهريًا. ومع ذلك، توفر الأكمام الدوارة عالية الكروم نفس الحماية من كربيد الكروم في جميع أنحاء القسم بأكمله، ويتم قياس عمر الخدمة بالأشهر بدلاً من الأيام. ولهذا السبب يقوم مشغلو المطاحن بتحديد الأكمام والبطانات الأسطوانية عالية الكروم بدلاً من البدائل المطلية.
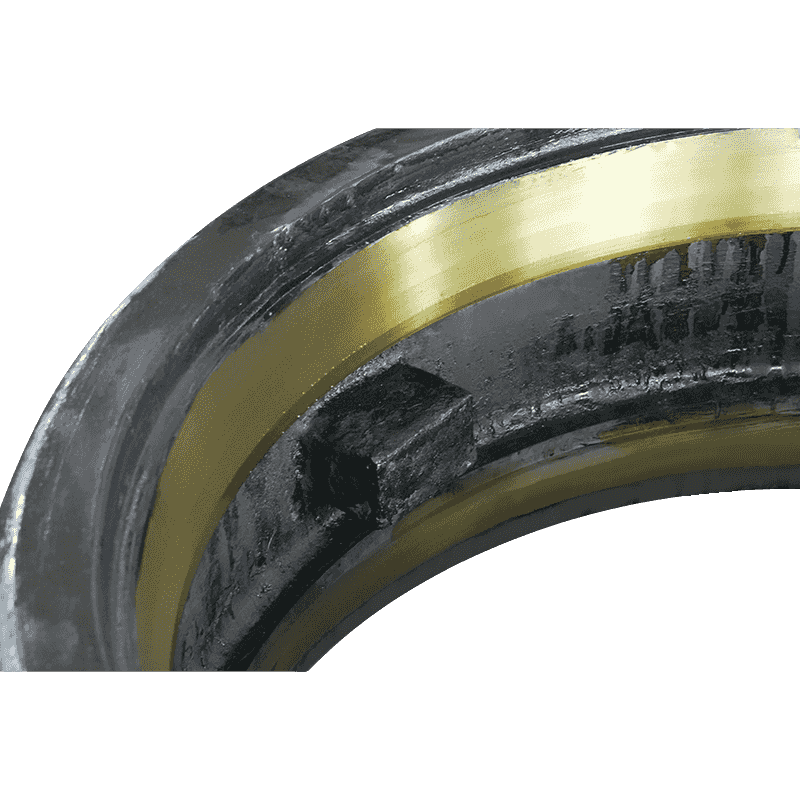 عالية Chrome Roller Sleeve for Vertical Grinding Mill إن غلاف الأسطوانة هذا عبارة عن صب غني بالكروم مع مقاومة التآكل من خلال سمكه بالكامل. لقد تم تصميمه للأحمال الكاشطة الثقيلة في المطاحن العمودية، مما يوفر أشهرًا من عمر الخدمة حيث تتآكل الأكمام الفولاذية المطلية بسرعة. عرض المنتج →
هذا النمط ثابت في جميع أنحاء الصناعة: تفوز الطلاءات عندما يكون بدل التآكل صغيرًا ويتم التحكم في الأحمال؛ تفوز المسبوكات الغنية بالكروم عندما يكون بدل التآكل كبيرًا والأحمال شديدة.
المصبوبات الغنية بالكروم في معدات التكسير: من حماية السطح إلى المواد السائبة
داخل الكسارة، تأخذ الحماية المعتمدة على الكروم شكل المسبوكات السائبة، وليس الطلاءات. نفس كيمياء الكروم التي تحمي السطح بالميكرونات تحمي غرفة التكسير بالملليمتر عندما يتم صب المكون بأكمله في سبيكة عالية الكروم. هذا التمييز هو الإجابة العملية على السؤال الأصلي حول طلاء الكروم على الحديد، لأن معظم المستفسرين يحاولون في الواقع حل مشكلة التآكل في الكسارة، أو المطحنة، أو نظام مناولة المواد.
في الكسارة التصادمية، تكون المطارق اللوحية المثبتة على الدوار، والتي تسمى غالبًا قضبان النفخ، هي عناصر التآكل الأساسية. يتم رميها بسرعة عالية على صخور التغذية، كما تتعرض وجوهها أيضًا للتآكل المنزلق أثناء هروب المواد من غرفة التكسير. المطارق ذات الألواح عالية الكروم، التي تحتوي على ما يقرب من 18 إلى 26 بالمائة من الكروم وبنية مجهرية غنية بالكربيد، هي الاختيار القياسي للصخور المتوسطة والصلبة. تتحمل شبكة كربيد الكروم التلاعب، بينما تمنع المعالجة الحرارية الخاضعة للتحكم للمصفوفة الكسر الإجمالي. عندما يتآكل الوجه، يتم كشف الكربيدات الطازجة بشكل مستمر، وتستمر المطرقة في الإنتاج حتى يتم استهلاك الجزء القابل للاستخدام.
تظهر الكسارات التصادمية ذات العمود العمودي (VSI) نفس المبدأ في ترتيب مختلف. يتم تسريع المواد داخل الدوار ويتم رميها للخارج على السندان أو على قاعدة صخرية مشكلة ذاتيًا. الأجزاء التي تتحكم في التدفق وتوجهه، بما في ذلك مخروط التقسيم الذي يقسم التغذية الواردة، وألواح قناة التدفق التي توجه المواد عبر الدوار، والألواح الواقية المحيطية المبطنة لغرفة التكسير، كلها تتعرض للتآكل المنزلق والاصطدام المتكرر. يتم صب هذه المكونات في حديد عالي الكروم مع أقسام تآكل مضحية تتراوح من 20 إلى 50 مم أو أكثر. سوف يدوم مخروط التقسيم عالي الكروم أكثر من الجزء الفولاذي المطلي بهامش واسع على أساس التكلفة لكل طن، لأن سمك الصب بأكمله مقاوم للتآكل، وليس فقط السطح.
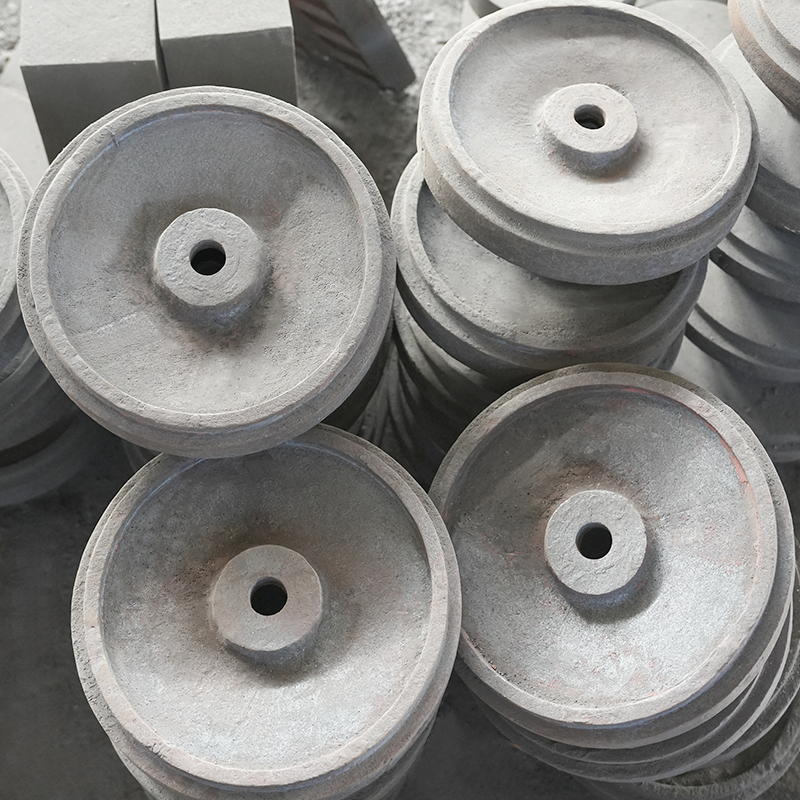 كسارة VSI مخروط تقسيم الكروم العالي مع قسم التآكل السميك إن مخروط التقسيم هذا للكسارات التصادمية ذات العمود الرأسي يتم صبه في حديد عالي الكروم مع قسم تآكل سميك. إنه يوجه تدفق التغذية ويقاوم التآكل المنزلق، ويدوم طويلاً للأجزاء الفولاذية المطلية على أساس التكلفة لكل طن. عرض المنتج →
تتبع جدران الكسارة المخروطية وجدران الملاط وألواح الفك للكسارة الفكية ومطارق الكسارة المطرقة نفس المنطق. في هذه المكونات، لا يكون القرار بين الطلاء والصب؛ إنه يقع بين عائلات مختلفة من سبائك الصب، في المقام الأول الحديد الزهر عالي الكروم والفولاذ الأوستنيتي عالي المنغنيز. يعتمد الاختيار الصحيح على حجم التغذية، وصلابة الصخور، وطاقة التأثير، وكشط الخام. تهيمن السبائك القائمة على الكروم حيث يكون التآكل هو آلية التآكل المتحكمة؛ يهيمن فولاذ المنغنيز على الأماكن التي تكون فيها المادة قاسية وتكون طاقة التأثير شديدة. تعد مطابقة عائلة السبائك مع آلية التآكل الفعلية واحدة من أعلى القرارات التي يمكن أن يتخذها مشغل المحجر أو المنجم.
إرشادات عملية لتحديد الحماية من التآكل المستندة إلى الكروم
سواء كانت القطعة المعنية تحمل طلاء الكروم أو مصبوبة من سبيكة عالية الكروم، هناك ثلاث قواعد تمنع معظم أخطاء الشراء: تحديد آلية التآكل الحقيقي، والتحقق من الخصائص القابلة للقياس، والمقارنة بين التكلفة لكل وحدة إنتاج بدلاً من سعر الوحدة.
آلية التآكل تأتي أولاً. إن التآكل المنزلق والتآكل والتأثير والتآكل والأكسدة يفضل كل منها نظامًا مختلفًا للمواد. إذا كانت المشكلة هي صدأ العمود الذي ينزلق أيضًا على الختم، فإن الطلاء بالكروم الصلب هو الحل الأمثل. إذا كانت المشكلة تكمن في ارتفاع درجة حرارة تجهيزات الفرن، فإن المعالجة بالكروم توفر الحماية المناسبة من نوع الانتشار. إذا كانت المشكلة هي الفقدان التدريجي للقسم الموجود على وجه الكسارة، فإن المسبوكات عالية الكروم فقط لديها بدل تآكل كافٍ. إن تحديد الطلاء الذي يحتاج إلى الصب هو الخطأ الأكثر تكلفة في هذا المجال، لأن الفشل يتكرر بعد كل دورة تجديد الطلاء.
بالنسبة للمكونات المطلية، يجب على المشتري طلب أدلة الإنتاج والتحقق منها:
- سمك الطلاء. استخدم مقياسًا مغناطيسيًا أو مقياسًا للتيار الدوامي، أو مقطعًا عرضيًا للمعادن. يجب أن يتراوح حجم الكروم الصلب من 20 إلى 400 ميكرومتر، ويجب أن يتراوح حجم علبة الانتشار من 10 إلى 100 ميكرومتر. تقرير سمك الطلاء من المورد ليس اختياريًا.
- صلابة. يكشف اجتياز صلابة فيكرز الدقيقة عبر المقطع العرضي للطلاء عن صلابة السطح الفعلية. يجب أن تكون لوحة الكروم من 700 إلى 1100 فولت عالي؛ يجب أن تكون حالة انتشار كربيد الكروم أعلى من 1400 فولت.
- التصاق والنزاهة. يجب ألا تتقشر الرواسب المطلية أو تتقشر عند الانحناء أو اختبار الصدمة الحرارية. لن يتم فصل علبة الانتشار، ولكن يمكن أن تتشقق بسبب الحمل الزائد. ارفض الأجزاء ذات الشقوق أو البثور أو الركيزة المكشوفة عند الحواف.
- تخفيف التقصف بالهيدروجين. بالنسبة للزنبركات والمثبتات عالية القوة، تأكد من أن الطبق قام بتحميص الأجزاء بعد الطلاء. أدى تخطي هذه الخطوة إلى حدوث فشل في أداة التثبيت أثناء الخدمة.
بالنسبة للمسبوكات عالية الكروم، فإن الأدلة مختلفة ولكنها محددة تمامًا:
- شهادة كيمياء توضح الكربون والكروم والسيليكون والمنغنيز والموليبدينوم وعناصر صناعة السبائك الأخرى. تتحكم نسبة الكروم إلى الكربون في نوع وحجم الكربيدات.
- سجل الصلابة والمعالجة الحرارية. تتراوح الصلابة الكلية للحديد الأبيض عالي الكروم عادةً بين 600 و900 فولت، وتكون مرحلة الكربيد أكثر صلابة. تحدد المعالجة الحرارية جودة المصفوفة وبالتالي المتانة.
- المطابقة الهندسية وخبرة المسبك. يجب أن تتطابق الأجزاء القابلة للتآكل مع تصميم OEM فيما يتعلق بأبعاد التركيب والوزن والتوازن؛ يقوم مسبك ذو خبرة في قطع الغيار بالتحقق من ذلك مقارنةً بنموذج الكسارة الفعلي. على سبيل المثال، أنتجت شركة Nantong Haoshun Casting أجزاء تآكل عالية الكروم والمنغنيز لمدة 21 عامًا عبر مساحة مصنع تزيد عن 20000 متر مربع وتصدر إلى أكثر من عشر دول، مما يمنحها قاعدة مرجعية عملية لعلامات الكسارات الشائعة وأنواع الصخور.
أخيرًا، عند مقارنة عائلات المواد، تذكر المقايضة الكلاسيكية: تصلب أعمال الفولاذ الأوستنيتي عالية المنغنيز تحت التأثير وهي الخيار الصحيح للتأثير العالي جدًا والتآكل المنخفض؛ تعتبر المواد المعتمدة على الكروم هي الاختيار الصحيح عندما يتحكم التآكل في معدل التآكل. القرار شائع جدًا لدرجة أنه مرجع عملي مسبوكات الصلب عالية المنغنيز مقابل مسبوكات الكروم يستحق التشاور قبل وضع اللمسات الأخيرة على أي مواصفات. إن اختيار عائلة السبائك الخاطئة سيهيمن على جميع عوامل التكلفة الأخرى.
الوجبات السريعة الرئيسية
طلاء الكروم على الحديد عبارة عن طبقة سطحية رقيقة غنية بالكروم تعمل على تحسين الصلابة أو مقاومة التآكل أو مقاومة التآكل أو مقاومة الأكسدة. يتم إنتاجه عن طريق الطلاء الكهربائي، أو الانتشار الحراري، أو الرش الحراري، ولكل عائلة نطاق محدد جيدًا من السُمك والصلابة والمتانة.
تُعد طلاءات الكروم الحل الصحيح لمكونات الماكينة التي يبلغ بدل التآكل فيها جزءًا من المليمتر: القضبان الهيدروليكية، وأسطوانات المحرك، والأعمدة، واللفات، والقوالب، والأدوات، والتركيبات ذات درجة الحرارة العالية. في هذه التطبيقات، يمكن للجزء المطلي أن يدوم أكثر من الجزء غير المطلي عدة مرات بتكلفة إضافية صغيرة.
بالنسبة لمعدات التكسير والطحن، من الأفضل توصيل نفس كيمياء الكروم من خلال المسبوكات السائبة عالية الكروم، لأن بدل التآكل المطلوب يقاس بالملليمتر. ويخضع القرار لثلاثة عوامل عملية: آلية التآكل، وسمك المادة التي يمكن التضحية بها، وتكلفة طن الإنتاج. لا ينبغي أبدًا اختيار الطلاء في الأماكن التي تتطلب صبًا ضخمًا.
عند الشراء، تحقق من الأدلة القابلة للقياس: سمك الطلاء وصلابة الأجزاء المطلية؛ سجلات الكيمياء والصلابة والمعالجة الحرارية لأجزاء التآكل المصبوبة. استخدم موردًا يتمتع بخبرة مثبتة في نوع المكون المحدد وسجل جودة متسقة، وقارن بين البدائل على أساس تكلفة التشغيل للطن بدلاً من السعر الأولي. سيؤدي هذا النهج إلى تحويل السؤال المجرد حول ماهية طلاء الكروم على الحديد إلى مواصفات ملموسة ومربحة
الوظيفة السابقة
لماذا يضعون المنغنيز في الفولاذ: التطبيقات العملية، والاختيار، والأداء، ...
القادم بوست
أنواع لوحات البطانة: المواد والتطبيقات وكيفية اختيار النوع المناسب
المنتجات ذات الصلة
-
- هاتف:
-
+86 182 6058 7168
+86 (0) 513 6890 5666
-
- بريد إلكتروني:
- [email protected]
-
- عنوان:
- حديقة وانغهاو الصناعية ، مدينة هايمن ، مدينة نانتونغ ، مقاطعة جيانغسو ، الصين
-
- وسائط:

