 English
 русский
 عربى
الصفحة الرئيسية / أخبار / أخبار الصناعة / شرح أجزاء الآلات: الأنواع والمواد وقطع الغيار ودليل الشراء
شرح أجزاء الآلات: الأنواع والمواد وقطع الغيار ودليل الشراء
في الساعة 6:40 من صباح يوم الثلاثاء، قام طاقم الصيانة برفع لوحة الفك الثابتة من الكسارة الأولية ووجدوا صدعًا يبلغ قطره 70 ملم يمتد من جذر السن إلى الحافة الخلفية. كانت اللوحة في الخدمة لمدة أحد عشر أسبوعًا. اللوحة التي كانت قبلها استمرت سبعة أشهر. لم تتغير مواد التغذية وإعداد الجانب المغلق وروتين المشغل. الجزء هو ما تغير.
هذا الفشل الوحيد يجيب على سؤال ما هي أجزاء الآلات الأكثر فعالية من أي تعريف رسمي. أجزاء الآلات هي المكونات المنفصلة، بما في ذلك المسبوكات والمطروقات والعناصر المصنعة والمحامل والمثبتات والأختام والأحزمة والمرشحات والتجمعات الفرعية، التي تسمح للآلة بتلقي الطاقة ونقل الحركة وحمل الحمولة وتحتوي على عملية وتتحمل التآكل. تم تصميم عدد قليل منها لتدوم طوال عمر المعدات. تم تصميم العديد منها للاستهلاك، والفاصل الزمني لاستبدالها هو الرقم الذي يحدد بهدوء تكلفة تشغيل المصنع.
الاستنتاج العملي يأتي أولاً: قائمة أسماء الأجزاء ليست إجابة مفيدة. التصنيف هو. ينتمي كل جزء من أجزاء الآلة إلى إحدى العائلات القليلة، وتخبرك العائلة بكيفية تحديد القطعة، وكيف ستفشل، وكيف يجب فحصها عند وصولها، وكيف يجب شراؤها.
ما هي أجزاء الآلات؟ تعريف العمل
في مراجع الهندسة الميكانيكية، عادةً ما تسمى العناصر الأساسية للآلة بعناصر الآلة. وهي تنقسم إلى عناصر هيكلية مثل أعضاء الإطار، والمحامل، والمحاور، والوصلات، والمثبتات، والأختام، ومواد التشحيم، والعناصر الميكانيكية مثل التروس، والحدبات، والينابيع، والأعمدة، والمفاتيح. قم بتفكيك الآلة بالكامل، وما يتبقى هو مجموعة من هذه الأجزاء البسيطة. إنه إطار أكاديمي نظيف، وهو نصف الصورة فقط.
على أرضية المصنع، نفس السؤال يحصل على إجابة تجارية أكثر. جزء الماكينة هو عنصر منفصل يحتوي على رقم جزء أو رسم، وموضع تثبيت محدد، ومواصفات يمكن قياسها، ومشغل بديل. قد يكون هذا المشغل قائمًا على التقويم، أو على الشرط، أو على أساس الفشل. ما يهم من الناحية العملية هو أنه يمكن طلب القطعة ومقارنتها وفحصها ورفضها إذا لم تكن مطابقة للمواصفات.
وبموجب هذا التعريف العملي، تنقسم أجزاء الآلات إلى ست مجموعات عملية:
- المكونات الهيكلية أمسك كل شيء آخر في موضعه ومحاذاة.
- عناصر نقل الطاقة تحويل التناوب إلى عمل مفيد.
- السحابات، والانضمام وختم العناصر حافظ على التجميع معًا واحتفظ بالسوائل في مكانها.
- ارتداء أجزاء هي المكونات التي يتم استهلاكها واستبدالها عمدا.
- الأجزاء الهيدروليكية والهوائية والتشحيم تحريك القوة والحفاظ على الاحتكاك تحت السيطرة.
- أجزاء التحكم والأجهزة تحديد متى يبدأ تشغيل الجهاز، ويتوقف، ويحمي نفسه.
| العائلة | أمثلة نموذجية | ما يؤدي عادة إلى الاستبدال | كيف يتم تحديده |
|---|---|---|---|
| المكونات الهيكلية | الإطارات، وألواح القاعدة، والقواديس، والمزالق، والعوارض الداعمة | التكسير والتآكل والتشوه وإعادة التصميم | الرسم، الصف الصلب، فئة اللحام |
| نقل الطاقة | المحامل، التروس، الأعمدة، الوصلات، الأحزمة، السلاسل | الاهتزاز، الضوضاء، ارتفاع درجة الحرارة، رد فعل عنيف | الأبعاد، تصنيف الحمولة، فئة التخليص |
| التثبيت والختم | مسامير، ترصيع، مفاتيح، دبابيس، جوانات، حلقات دائرية، أختام | التخفيف والتسرب والتآكل | معيار الموضوع، الصف، تصنيف الضغط |
| ارتداء أجزاء | ألواح الفك، وبطانات المخروط، وقضبان النفخ، والمطارق، وبطانات المطاحن، وكرات الطحن | تم الوصول إلى حد التآكل، والتشقق، وفقدان الإنتاجية | سبيكة، صلابة، الملف الشخصي، التسامح الأبعاد |
| الهيدروليكية والهوائية | المضخات والصمامات والأسطوانات والمراكم والخراطيم | فقدان الضغط، والتسرب، والانجراف | التدفق، تصنيف الضغط، معيار المنفذ |
| التحكم والأجهزة | أجهزة الاستشعار، والمفاتيح، والمحركات، ووحدات التحكم | انحراف الإشارة، رحلات كاذبة، لا توجد إشارة | نوع الإشارة، النطاق، فئة الحماية |
التصنيف ليس أكاديميًا، لأنه يحرك سلوك الشراء. يتم تحديد المحمل من خلال التجويف، والقطر الخارجي، والعرض، وتصنيف الحمل الديناميكي وفئة التخليص، ويمكن للمشتري المختص مقارنة ثلاثة موردين في عشر دقائق. لا يمكن مقارنة صب التآكل بهذه الطريقة. يمكن لموردين تقديم أجزاء ذات هندسة متطابقة وأبعاد تركيب متطابقة وعمر خدمة مختلف تمامًا، لأن الرسم يصف الشكل، وليس السبيكة أو المعالجة الحرارية أو السلامة الداخلية. الأبعاد هي النصف السهل من المواصفات.
العائلات الرئيسية لأجزاء الآلات بالتفصيل
تجميع الأجزاء حسب العائلة ليس مسك الدفاتر. كل عائلة لديها مسار مواصفات مختلف، وطريقة فحص مختلفة، وقاعدة موردين مختلفة، ويعد الخلط بينها أحد الأسباب الأكثر شيوعًا لانجراف ميزانية الصيانة. المصنع الذي يتعامل مع التآكل مثل حامل الكتالوج، ويطلب حسب الأبعاد ويختار على السعر وحده، سوف يستمر في شراء نفس الجزء مرتين في السنة ويتساءل عن السبب.
المكونات الهيكلية
الإطارات والقواعد وألواح القاعدة والقواديس والمزالق وشفاه التفريغ وعوارض الدعم تحافظ على محاذاة كل جزء آخر. تعمل القاعدة التي تشوه بمقدار 2 ملم على تغيير هندسة مجموعة الحركة بأكملها، والتي تظهر لاحقًا على شكل فشل في المحمل، أو مشاكل في تتبع الحزام، أو تآكل غير طبيعي في التروس. نمط فشل الأجزاء الهيكلية هو التشقق أو التشوه أو التآكل بدلاً من التآكل، ويتم تحديدها عن طريق الرسم ودرجة الفولاذ وإجراءات اللحام وفئة القبول. في المعدات المتنقلة وشبه المتنقلة، فهي أيضًا الأجزاء التي يتم إصلاحها غالبًا عن طريق اللحام، مما يؤدي إلى خطر الكلال في المنطقة المتأثرة بالحرارة إذا لم يتم التحكم في عملية الإصلاح.
نقل الطاقة وأجزاء الحركة
المحامل، والتروس، والأعمدة، والخطوط، والوصلات، والحزم، والأحزمة والسلاسل تحول الدوران إلى عمل مفيد. يتم تحديدها من خلال التجويف، والقطر الخارجي، والعرض، ومعدل الحمل الديناميكي والثابت، وفئة الخلوص، وطريقة التشحيم. هذه الأجزاء جيدة بشكل غير عادي في الإعلان عن تراجعها: ظهور اهتزازات متزايدة، أو ارتفاع في درجة الحرارة، أو ضوضاء جديدة، أو زيادة في ردود الفعل العكسية، قبل الفشل. وهذا يجعلهم مرشحين مثاليين لمراقبة الحالة، ويجعل الاستبدال المبكر مضيعة للمال. الاستثناء هو المحمل الذي يفشل دون سابق إنذار بسبب التلوث أو خطأ في التشحيم، وهو مشكلة صيانة وليس مشكلة في الأجزاء.
ربط الأجزاء وربطها وختمها
تعتبر البراغي، والمسامير، والمفاتيح، والدبابيس، وحلقات التثبيت، والجوانات، والحلقات الدائرية، والأختام الميكانيكية عناصر منخفضة التكلفة ولها تأثير غير متناسب على الموثوقية. يسمح مسمار البطانة الذي ينحل بمقدار ربع دورة للبطانة بالتحرك، وتتشقق البطانة المتحركة عند فتحة الترباس قبل وقت طويل من وصول سطح التآكل إلى الحد الأقصى. تتبع الأختام والحشيات معدلات الضغط ودرجة الحرارة؛ عادة ما يفشل الختم الذي تم اختياره بدرجة أقل من الواجب في غضون أيام وليس أشهر. عندما تعاني الآلة من تسرب أو مشكلة في الارتخاء، فإن الاستجابة الصحيحة هي التحقق من قيم عزم الدوران وتشطيب السطح وتوافق المواد بدلاً من مجرد استبدال العنصر بآخر أقوى.
الأجزاء الهيدروليكية والهوائية والتشحيم
تعمل المضخات والصمامات والأسطوانات والمراكم والمرشحات والخراطيم والتجهيزات على نقل القوة وحماية الأسطح المنزلقة. يتم تحديدها حسب التدفق، ومعدل الضغط، ومعيار المنفذ، ومعدل الترشيح، وتوافق السوائل. التلوث هو السبب السائد للفشل في هذه العائلة، ولهذا السبب غالبًا ما يكون عنصر المرشح والمتنفس أكثر أهمية من المكون الذي فشل في النهاية. عادةً ما تكون الأسطوانة الهيدروليكية التي تسجل تجويفها بعد 400 ساعة هي العنصر الأخير في سلسلة من أحداث التلوث التي بدأت بمتنفس تالف أو تعبئة من حاوية مفتوحة.
ارتداء أجزاء
ارتداء أجزاء are the components that are expected to be consumed: jaw plates, cone crushing walls and mortar walls, blow bars, hammers, impact liners, roller sleeves, distributor cones, flow channel plates, peripheral protective plates, screen media, mill liners and grinding media. They are specified by alloy, hardness, profile and fit, and their economics are measured in tonnes produced per set rather than in unit price. This family deserves a detailed treatment, because in crushing and grinding operations it normally accounts for the largest single line in the maintenance budget.
أجزاء التحكم والأجهزة
تحدد المستشعرات والمفاتيح ومجسات المستوى وأجهزة إرسال الضغط والمحركات ووحدات التحكم وقت بدء تشغيل الماكينة وتوقفها وحماية نفسها. يمكن لمفتاح المستوى الذي يكلف جزءًا من القيمة الرأسمالية للمصنع أن يغلق الدائرة بأكملها، ويمكن أن يتسبب جهاز إرسال الضغط المنجرف في تشغيل الكسارة خارج غلافها التصميمي لأسابيع. يتم تحديد هذه الأجزاء حسب نوع الإشارة، ونطاق القياس، وجهد الإمداد، وفئة الحماية، وتقييم البيئة، ويجب تحديدها وفقًا للظروف الموجودة في الموقع بدلاً من الظروف الموجودة في ورقة البيانات.
لماذا يقرر اختيار المواد مدة بقاء جزء الماكينة؟
يمكن للوحتين الفكيتين أن تتركا مسبكين مختلفين بنفس الرسم، ونفس مواضع ثقب الترباس ونفس التسامح الأبعاد، وما زالت تتصرف مثل المنتجات المختلفة. يكمن الاختلاف في السبيكة وممارسة الصهر والمعالجة الحرارية. يجب أن يكون أي شخص مسؤول عن شراء أو تحديد الأجزاء المقاومة للتآكل قادرًا على قراءة أربع مجموعات من المواد بطلاقة.
فولاذ عالي المنغنيز. غالبًا ما يُطلق عليه اسم فولاذ هادفيلد، وهو عبارة عن مادة أوستنيتي غير مغناطيسية يتم تحديدها عادةً بموجب معايير مثل ASTM A128 أو GB/T 5680. يتم توفيره عند ما يقرب من 180 إلى 230 HB ويتم تصلبه تحت التأثير المتكرر إلى صلابة السطح في المنطقة من 350 إلى 550 HB. هذه الآلية هي السبب في أنها تعمل بشكل جيد في الصفائح الفكية، والبطانات الدورانية والمخروطية والمطارق: كلما زادت قوة اصطدام الصخور بالسطح، أصبح السطح أكثر صلابة. نفس الخاصية هي أيضًا نقطة ضعفها. عندما تنزلق المادة عبر السطح مع القليل من طاقة التأثير، فإن السطح لا يتصلب أبدًا ويتسارع التآكل. مقارنة بين سلوك المسبوكات الفولاذية ذات نسبة المنغنيز العالية مقابل بدائل الفولاذ ذات السبائك المنخفضة تعتبر نقطة بداية مفيدة قبل تجميد المواصفات.
الحديد الزهر عالي الكروم. مع 12 إلى 30 بالمائة من الكروم والصلابة عادة ما بين 58 و65 HRC، يجمع الحديد عالي الكروم بين كربيدات M7C3 الصلبة ومصفوفة مارتنسيتية ويتم تحديده بموجب معايير مثل ASTM A532. إنه يتفوق حيث يهيمن الانزلاق الكاشطة: قضبان النفخ في الكسارات الصدمية، وألواح قنوات تدفق المصادم ذات العمود الرأسي، والأكمام الدوارة وبطانات المطاحن. ضعفها هو التأثير. يمكن أن يؤدي دخول حجرة كبيرة غير قابلة للسحق إلى كسر جزء هش عالي الكروم، وهذا هو السبب في أن نفس الآلة قد تعمل بالكروم العالي على الدوار والفولاذ عالي المنغنيز في منطقة التأثير.
سبائك منخفضة والكروم الموليبدينوم والفولاذ الكروم الموليبدينوم والنيوبيوم. عادةً ما تهبط هذه الدرجات المسقية والمخففة بين 45 و55 HRC وتوفر حلاً وسطًا متعمدًا بين المتانة ومقاومة التآكل. وهي شائعة في بطانات المزلق وبطانات القادوس والمكونات التي من المتوقع أن يتم إصلاحها عن طريق اللحام خلال فترة خدمتها.
وسائط طحن الحديد الزهر الكروم والمواد المركبة. يتم اختيار كرات الطحن في نطاق 55 إلى 63 HRC من حيث الحجم ومعدل التآكل ومقاومة الكسر، نظرًا لأن كرة واحدة مكسورة يمكن أن تلحق الضرر ببطانة الطاحونة والمضخة في نفس الدائرة. تملأ الشجيرات البرونزية والمحامل المعدنية البيضاء والبولي يوريثين والبطانات المطاطية التطبيقات التي يكون فيها المعدن قاسيًا جدًا أو ثقيلًا جدًا أو صاخبًا جدًا بالنسبة للخدمة.
| مادة | صلابة نموذجية | السلوك تحت التأثير | أجزاء نموذجية | الخطر الرئيسي |
|---|---|---|---|---|
| الفولاذ الأوستنيتي العالي المنغنيز | 180-230 HB كما هو متوافر؛ يصلب العمل إلى 350-550 HB | صعبة للغاية، وتشوه بدلا من التشقق | لوحات الفك، وبطانات مخروطية، والمطارق | القليل من طاقة التأثير يعني القليل من التصلب |
| الحديد الزهر عالي الكروم | 58-65 لجنة حقوق الإنسان | صعبة ولكنها هشة نسبيا | قضبان النفخ، وألواح التآكل VSI، والأكمام الدوارة، وبطانات المطاحن | متشرد المعادن وكتل كبيرة |
| سبائك الصلب Cr-Mo وCr-Mo-Nb | 45-55 لجنة حقوق الإنسان | صلابة معتدلة مع مقاومة جيدة للتآكل | بطانات المزلق، وبطانات القادوس، والألواح متعددة المهام | المعالجة الحرارية غير المتناسقة |
| وسائط طحن الحديد الزهر الكروم | 55-63 لجنة حقوق الإنسان | جيد، مع مقاومة الكسر التي يمكن التحكم فيها | مطاحن الكرة ومطاحن إعادة الطحن | حجم الكرة خاطئ للتغذية |
| البرونز وسبائك تحمل | 60-120 حصان | يتوافق ويدمج الجزيئات | الشجيرات ومحامل الأكمام | التلوث وفشل التشحيم |
المعالجة الحرارية ليست إجراء شكليا ينبغي افتراضه. يمكن لنفس السبيكة المعالجة بالأوستنيت عند درجة حرارة مختلفة، أو الاحتفاظ بها لفترة زمنية مختلفة أو إخمادها بمعدل مختلف، أن تنتج جزءًا يبدو متطابقًا ويدوم نصف المدة. عندما يقتبس المورد قطعة تآكل، فإن الحد الأدنى من المعلومات التي تستحق طلبها هو التركيب الكيميائي والصلابة في موقع محدد ووصف البنية المجهرية وتقرير الأبعاد. عادةً ما يتحكم الموردون الذين يمكنهم إنتاج هذه العناصر الأربعة عند الطلب في العملية؛ الموردين الذين لا يستطيعون عادة تخمين ذلك.
ارتداء الأجزاء في دوائر التكسير والطحن
الأجزاء التي تستهلك الحصة الأكبر من ميزانية أجزاء مصنع معالجة المعادن هي تلك التي تمس المادة. وهي أيضًا الأجزاء التي يتم شراؤها غالبًا بالسعر وحده، ولهذا السبب تستحق وصف آلة تلو الأخرى.
الكسارات الفكية: ألواح فكية ثابتة، وألواح فكية متحركة، وواقيات جانبية
تعمل الكسارة الفكية على تقليل المواد عن طريق ضغطها بين الفك الثابت والفك المتحرك، وبالتالي تتعرض أسطح التآكل لمزيج من الضغط والتآكل المنزلق. تشكل لوحة الفك الثابتة ولوحة الفك المتحركة والواقيات الجانبية غلاف التآكل. يحدد المظهر الجانبي للأسنان زاوية الارتشاح وتدفق المواد عبر الحجرة: يتعامل المظهر الجانبي للأسنان الخشنة مع التغذية الكبيرة ولكنه ينتج منتجًا أكثر خشونة، في حين يعمل المظهر الجانبي الدقيق على تحسين التخفيض على حساب السعة. يشير التآكل غير المتساوي، مع تآكل الجزء السفلي من اللوحة أكثر بكثير من الجزء العلوي، دائمًا إلى مشكلة توزيع التغذية وليس مشكلة مادية.
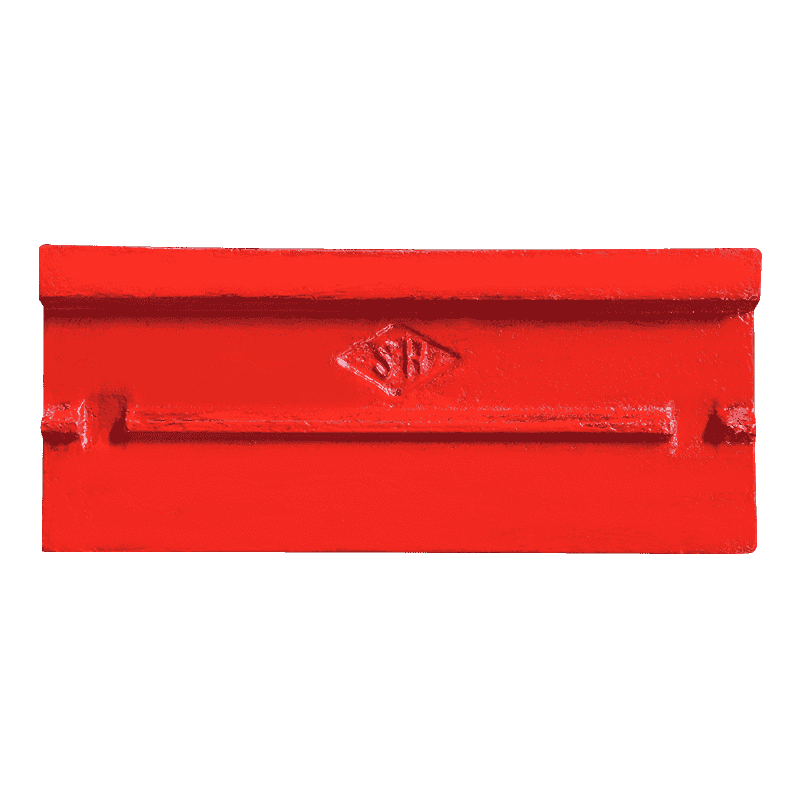
 لوحة فك ثابتة من الصلب المنغنيز العالي لوحة فكية ثابتة عالية المنغنيز للكسارات الفكية، مصممة بمقاومة التآكل ذاتية التصلب وعناصر صناعة السبائك من أجل صلابة الصدمات في التعدين والمعادن ومواد البناء. عرض المنتج →
الكسارات المخروطية: تكسير الجدران وجدران الملاط
تولد الكسارات المخروطية تآكلًا من خلال الضغط بين الجسيمات في الغرفة التي يتغير شكلها مع تآكل البطانات. يشكل جدار التكسير الموجود على الغطاء وجدار الملاط الموجود على الوعاء زوجًا متطابقًا، واستبدال أحدهما دون التحقق من الآخر ينتج عنه شكل حجرة لم يعد يطابق تصميم الماكينة، مع تأثيرات قابلة للقياس على الإنتاجية وسحب الطاقة وشكل المنتج. يعد اختيار الغرفة، ويعني الجمع بين البطانات الناعمة والمتوسطة أو الخشنة، أحد قرارات الأجزاء القليلة التي تغير منحنى إنتاج المصنع بشكل مباشر. إن الدعم الصحيح ومسامير التثبيت الضيقة ذات عزم الدوران المتساوي مهمان بقدر أهمية السبائك، لأن البطانة التي تتحرك سوف تتشقق عند فتحات المسامير قبل أن تبلى.
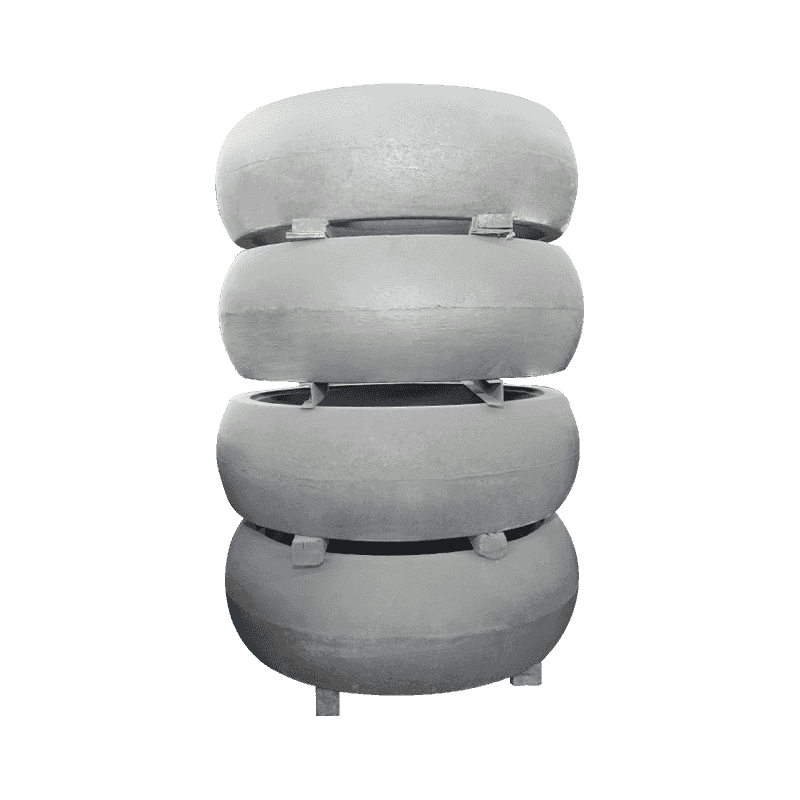
 جدار تكسير من الصلب المنغنيز العالي للكسارات المخروطية جزء تآكل الكسارة المخروطية مصنوع من 11-18% من فولاذ المنغنيز الذي يتصلب ذاتيًا تحت الحمل، مع إضافات Cr وMo وNi من أجل المتانة ومقاومة التآكل. عرض المنتج →
الكسارات الصدمية: قضبان النفخ، وبطانات الصدمات، وبطانات الحجرة
تعمل الكسارات التصادمية عن طريق ضرب المواد بمطارق سريعة الحركة، مما يجعل الأجزاء الدوارة هي العناصر الأكثر تآكلًا في الماكينة. تأخذ قضبان النفخ تأثيرًا مباشرًا من التغذية والتآكل المنزلق الناتج عن المنتج المسحوق، ويحكي نمط تآكلها قصة: حتى التآكل عبر الوجه يشير إلى تغذية موزعة جيدًا، في حين يشير التآكل المركز في أحد الأطراف إلى التوزيع غير المتساوي أو عدم توازن الدوار. تعمل لوحات بطانة الصدمات والبطانات الجانبية على حماية الحجرة وعادةً ما يتم استبدالها بشكل أقل تكرارًا ولكن في نفس نافذة الصيانة، لأن فتح الماكينة غالبًا ما يكون الجزء الأكثر تكلفة من المهمة.
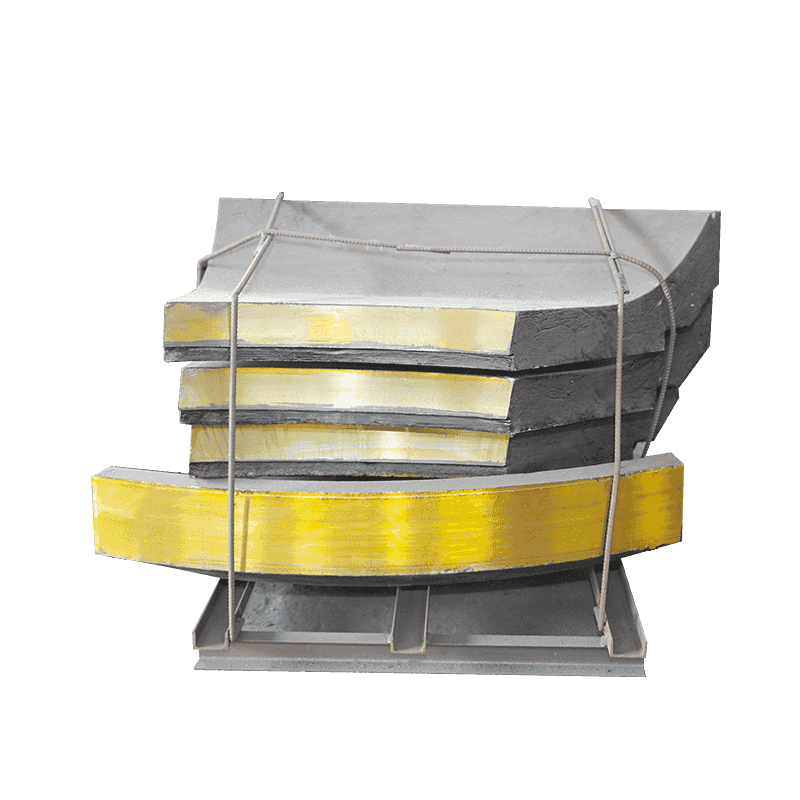
 مطرقة صفيحة كروم عالية للكسارات الصدمية مطرقة صفيحة كسارة تصادمية عالية الكروم بنسبة 23%-30% كروم، محسنة لمقاومة التآكل ونقل طاقة تأثير مطرقة المواد بشكل أكثر كفاءة. عرض المنتج →
المصادمات العمودية والمطاحن العمودية
تعمل صدمات العمود الرأسي على تسريع المادة إلى أسفل الدوار ورميها على صخرة أو سندان معدني، وبالتالي فإن أجزاء التآكل هي مخروط الموزع الموجود أعلى الدوار، وألواح قناة التدفق التي توجه المواد عبر الدوار، والألواح الواقية الطرفية التي تحمي جدار الحجرة. الثلاثة جميعها عبارة عن مكونات عالية الكروم في معظم التركيبات، لأن المهمة يهيمن عليها التآكل عالي السرعة بدلاً من التأثير الثقيل. تتبع المطاحن العمودية نمطًا مختلفًا: بكرات الطحن، المحمية بأكمام أسطوانية، تضغط المادة على طاولة دوارة محمية بأجزاء من البطانة. يعتبر كل من الغلاف والبطانة من المواد الاستهلاكية التي يعتمد معدل تآكلها بشكل كبير على قابلية طحن التغذية واستقرار قاعدة المطحنة.
دوائر الطحن: بطانات الطاحونة ووسائط الطحن
في مطاحن الكرة والقضبان، تكون أجزاء التآكل هي البطانات التي تحمي الغلاف ووسائط الطحن التي تقوم بالعمل. يتحكم ملف تعريف الخطوط الملاحية المنتظمة في مسار الشحنة: ملف تعريف سلس جدًا وتنزلق الوسائط ببساطة، مما يؤدي إلى إهدار الطاقة؛ شكل عدواني للغاية ويتم إلقاء الوسائط بدلاً من تتاليها، مما يؤدي إلى إتلاف البطانات ورافعات اللب. يتم اختيار وسائط الطحن حسب الحجم والصلابة ومقاومة الكسر، ونادرا ما تقتصر تكلفة الكرة المكسورة على سعر الكرة نفسها.
مطابقة جزء من الآلة مع الآلة
تبدأ معظم مشكلات الأجزاء الخاطئة بتعريف خاطئ، وليس بمورد خاطئ. يزيل التسلسل التالي جميع المخاطر تقريبًا، ويستغرق الأمر حوالي عشرين دقيقة لكل جهاز إذا كانت السجلات موجودة بالفعل.
- سجل نوع الجهاز وطرازه ورقمه التسلسلي، ولاحظ فاصل الرقم التسلسلي حيث تغير التصميم. يقوم المصنعون في كثير من الأحيان بمراجعة هندسة الغرفة أو نمط التركيب في السلسلة المتوسطة، والجزء الذي يناسب الآلة التي تم تصنيعها قبل الكسر قد لا يناسب الآلة التي تم بناؤها بعده.
- اقرأ رقم الجزء من المكون القديم قبل إلغاءه، وليس من الدليل. غالبًا ما تتم طباعة الأدلة لمراجعة مختلفة.
- قم بقياس واجهة التثبيت بدلاً من سطح التآكل. خطوة ثقب الترباس، قطر ثقب الترباس، نصف قطر الدعم، الاستدقاق وسمك الجدار هي الأبعاد التي تقرر ما إذا كان الجزء مناسبًا أم لا. سطح التآكل مشوه بالفعل بسبب التآكل.
- سجل وزن الجزء الذي خرج، إذا كان هناك رقم موثوق به. الوزن هو فحص سريع للتأكد من أن الاستبدال مصنوع من المادة المقصودة في الرسم.
- تأكد من السبيكة والصلابة كتابيًا قبل إصدار الطلب، وحدد موقع اختبار الصلابة.
- تأكد من المواد الاستهلاكية للتركيب في نفس الوقت، بما في ذلك مركب الدعم والمسامير الإسفينية ودبابيس القفل وقيم عزم الدوران.
تستحق التفاوتات اهتمامًا خاصًا لأن الأجزاء المصبوبة ليست أجزاء مُشكَّلة. التوقع المعقول لصب التآكل الثقيل هو في حدود حوالي 3 مم على الأسطح غير الحرجة وفي حوالي 1 مم على الأسطح المتصاعدة ومواضع ثقب الترباس، مع اختلاف الوزن الذي يصل إلى نسبة قليلة من الرقم الاسمي. عندما لا يتمكن المورد من الالتزام بهذه الحدود، فقد تظل القطعة صالحة بعد التعديل الميداني، ولكن كل ساعة يتم قضاؤها في طحن المسبوكات في الموقع هي ساعة من الإنتاج الضائع. بالنسبة للأجزاء التي تتفاعل مع المكونات المصنعة آليًا، مثل الأكمام الدوارة أو أغلفة المحامل، يجب أن يوضح الرسم التسامح الميكانيكي بشكل صريح ويجب على المورد تأكيد تسلسل المعالجة قبل بدء الصب.
غالبًا ما يتم التغاضي عن نقطة أخرى: يعتبر شكل التآكل نفسه جزءًا من المواصفات. إن لوحة الفك ذات ميل أسنان مختلف، أو البطانة المخروطية بزاوية حجرة مختلفة أو قضيب النفخ ذو وجه عمل مختلف، كلها تغير أداء الماكينة، أحيانًا بنسبة عشرة بالمائة أو أكثر في الإنتاجية. إن شراء جزء مناسب ليس مثل شراء جزء فعال.
OEM أو ما بعد البيع أو توريد الصب المباشر
بمجرد تحديد الجزء بشكل صحيح، يواجه المشتري اختيار طريق التوريد، وكل طريق يحمل اقتصاديات مختلفة.
قطع غيار الشركة المصنعة للمعدات الأصلية تصل مع رسومات صانع الآلة ونظام الجودة والضمان الذي يقف خلفها. إنها الخيار الأكثر أمانًا لجهاز لا يزال تحت الضمان، وغالبًا ما تكون الخيار الوحيد للمكونات التي تتفاعل مع الهندسة الخاصة. والمقايضة هي السعر والمهلة الزمنية، وكلاهما يميل إلى أن يكون أعلى لأن المشتري يدفع ثمن سلسلة التوريد بالإضافة إلى الجزء.
قطع غيار ما بعد البيع من موردين مستقلين تغطية مجموعة واسعة. في أحد الأطراف، توجد مسابك قائمة تنتج رسوماتها الخاصة من نفس أنظمة السبائك ويمكنها توفير التوثيق الكامل. وعلى الطرف الآخر يوجد التجار الذين يعيدون بيع المسبوكات مجهولة المصدر. التمييز يهم أكثر من التسمية. يمكن أن تتفوق عملية صب ما بعد البيع الموثقة على جزء OEM في تطبيق معين، خاصة عندما يهيمن التآكل على آلية التآكل ويقوم المورد بتحسين الصلابة وفقًا لذلك.
توريد الصب المباشر من المسبك هو الطريق الذي تسلكه معظم الأجزاء شديدة التآكل في نهاية المطاف، سواء أدرك المشتري ذلك أم لا. وتتمثل المزايا في إمكانية التتبع لعملية ذوبان ومعالجة حرارية واحدة، والقدرة على ضبط السبائك ضمن المواصفات، وانخفاض التكلفة لكل كيلوغرام من حيث الحجم. المتطلبات هي أن يعرف المشتري الرسم ويعرف السبيكة ويكون مستعدًا لتفقد ما يصل.
تحذير عملي واحد: إذا كان الجهاز لا يزال خاضعًا لاتفاقية خدمة أو ضمان، فإن استخدام جزء غير معتمد في موقع حرج قد يؤدي إلى إبطال التغطية في حالة حدوث عطل لاحق. وهذه مخاطرة تجارية وليست فنية، ويجب حلها مع مورد المعدات كتابيًا قبل تقديم أمر التجربة الأول.
المواصفات والتسامح والتفتيش عند التسليم
يعتبر جزء التآكل الذي تم دفع ثمنه ولكن لم يتم فحصه بمثابة افتراض وليس عملية شراء. قائمة الفحص أدناه قصيرة بما يكفي لتشغيلها في كل عملية تسليم ومفصلة بما يكفي لاكتشاف حالات الفشل التي تحدث بالفعل.
| تحقق | ما الذي تبحث عنه | لماذا يهم |
|---|---|---|
| التركيب الكيميائي | الكربون والمنغنيز والكروم والموليبدينوم والنيكل والنيوبيوم مقابل الدرجة المتفق عليها | يحدد إمكانات الصلابة والمتانة |
| صلابة | تم اختباره في موقع محدد، عدة قراءات لكل جزء | يكشف أخطاء المعالجة الحرارية التي لن تظهرها الكيمياء وحدها |
| البنية المجهرية | نوع الكربيد وتوزيعه، بنية المصفوفة، حجم الحبوب | يوضح الفرق بين جزأين من نفس السبيكة |
| أبعاد التركيب | مسافة فتحة الترباس وقطرها، نصف قطر الدعم، الاستدقاق، سمك الجدار | يحدد ما إذا كان يمكن تثبيت الجزء على الإطلاق |
| الوزن | ضمن نسبة قليلة من الاسمية | مؤشر سريع لسمك الجدار والسلامة الداخلية |
| عيوب الصب | الانكماش، المسامية، احتواء الرمال، الإغلاق البارد، الشقوق | تصبح العيوب نقاط بدء الكراك تحت التأثير |
| إمكانية التتبع | الرقم الحراري الذي يربط الجزء بسجل الذوبان والمعالجة الحرارية | يجعل من الممكن التحقيق في الفشل بعد أشهر |
| التوثيق | تقرير التفتيش، قائمة التعبئة، علامات الشحن | تحويل الوعد الشفهي إلى سجل يمكن استرجاعه |
يتم تخطي اثنين من هذه العناصر بشكل متكرر ويكونان حاسمين في كثير من الأحيان. الأول هو موقع اختبار الصلابة. يمكن أن تكون القراءة المأخوذة على سطح مُشكَّل تم تسخينه محليًا أو أرضيًا أعلى بنقطتين أو ثلاث نقاط من سطح العمل، لذلك يجب الاتفاق على موقع الاختبار مسبقًا ووضع علامة عليه على الرسم. والثاني هو الوزن. إن الصب الذي يكون خفيفًا بنسبة خمسة بالمائة إما أن يكون أرق عند سطح التآكل أو أقل كثافة داخليًا، ولن تكون أي من الحالتين مرئية من الخارج.
أوضاع الفشل الشائعة وما يخبرك به كل منها
يعد فشل جزء التآكل بمثابة أحداث تشخيصية. إن قراءتها بشكل صحيح تحول تكلفة الاستبدال إلى تحسين، وقراءتها بشكل غير صحيح تحول فشلًا واحدًا إلى فشل متكرر.
- يصل التآكل الكاشطة إلى حد التآكل بالتساوي. وهذا هو الاستهلاك الطبيعي ويعني ببساطة أنه تم التنبؤ بالفاصل الزمني بشكل صحيح. إذا كان الفاصل الزمني قصيرًا جدًا، فهذا يعني أن المادة أصبحت ناعمة جدًا بالنسبة للواجب أو أن التغذية قد تغيرت.
- تأثير الكسر أو التقطيع. تكون السبيكة هشة للغاية بالنسبة لطاقة التأثير الموجودة، أو أن التغذية تحتوي على مادة غير قابلة للسحق. الأجزاء عالية الكروم المطلوبة للتعامل مع الكتل الكبيرة تتصرف بهذه الطريقة تمامًا.
- تكسير التعب من فتحات الترباس أو الحافة الخلفية. دائمًا ما يكون ميكانيكيًا وليس معدنيًا: مسامير مفكوكة، أو مركب دعم مفقود، أو عزم دوران غير صحيح، أو مقعد مهترئ لم يعد يدعم الجزء بشكل صحيح.
- تآكل غير متساوٍ على الوجه. فصل التغذية، أو مجرى تغذية غير محاذاة، أو دوار متآكل، أو إعداد جانبي مغلق غير صحيح. إن استبدال الجزء دون تصحيح السبب يؤدي ببساطة إلى نقل نمط التآكل إلى المجموعة التالية.
- التآكل والتآكل مجتمعين. شائع في محطات الغسيل وفي البيئات الرطبة أو العدوانية كيميائيًا، حيث يزيل التآكل طبقة واقية يهاجمها التآكل على الفور. في هذه الظروف، يجب أن يأخذ اختيار السبائك بعين الاعتبار مقاومة التآكل بالإضافة إلى الصلابة.
- التكسير الحراري . يمكن مشاهدتها في دوائر الطحن حيث يتم إيقاف الطاحونة وتشغيلها بشحنة ساخنة، أو حيث يطفئ الماء البطانة الساخنة بشكل غير متوقع.
- تشوه البلاستيك. لقد استسلم الجزء بدلاً من اهتراء، مما يشير إلى عدم كفاية القوة للحمل، أو عدم تغطية الجزء الخلفي بالكامل، أو حالة التحميل الزائد التي لم يتم تصميم الماكينة لرؤيتها.
والنمط الكامن وراء هذه الإخفاقات ثابت. ما يقرب من نصف حالات التآكل المبكرة لأجزاء التآكل تكون معدنية، مما يعني أن السبائك أو المعالجة الحرارية لم تقدم ما يتطلبه التطبيق. النصف الآخر ميكانيكي أو تشغيلي، مما يعني أن الجزء كان جيدًا ولكن التثبيت أو التغذية أو معلمات التشغيل لم تكن كذلك. إن التمييز بين الاثنين قبل تقديم الطلب التالي هو العادة الأكثر قيمة في إدارة قطع الغيار.
التكلفة الإجمالية للملكية: الحساب الذي يغير القرارات
يعتبر سعر الوحدة مقارنة ضعيفة للأجزاء المستهلكة، لأن الفرق في عمر الخدمة عادة ما يكون أكبر من الفرق في السعر. مثال عملي بسيط يوضح هذه النقطة. شريط النفخ بسعر 1400 يستمر لمدة 320 ساعة. الشريط الثاني بسعر 2100 يستمر لمدة 640 ساعة. مع تجاهل كل شيء آخر، يتكلف الشريط الرخيص 4.38 دولارًا لكل ساعة من الخدمة ويكلف الشريط الباهظ الثمن 3.28 دولارًا للساعة، قبل أخذ أي عمالة أو توقف في الاعتبار.
أضف الآن الأعداد الحقيقية. إذا استغرق استبدال المجموعة اثنين من الميكانيكيين ثماني ساعات بمعدل تحميل قدره 45 في الساعة، فهذا يعني 720 من العمالة. إذا كانت الكسارة تنتج 180 طنًا في الساعة وكان هامش هذا الإنتاج 2.50 للطن، فإن تسع ساعات من الإنتاج المفقود تكلف حوالي 4050. يتم استبدال الشريط الرخيص مرتين في كثير من الأحيان، ويتحمل التكلفة مرتين. المقارنة التي بدأت بفارق 700 في سعر قطع الغيار تنتهي بفارق يزيد عن 4000 في التكلفة الإجمالية، وذلك قبل مراعاة المخاطر المتمثلة في وقوع الفاصل الزمني الأقصر في لحظة لا يستطيع فيها المصنع تحمل تكلفة التوقف.
ثلاث قواعد تتبع من هذا الحساب. أولاً، قارن الأجزاء من حيث التكلفة لكل ساعة من الخدمة أو تكلفة الطن المنتج، وليس التكلفة لكل وحدة على الإطلاق. ثانيًا، تعامل مع عمالة التركيب وخسارة الإنتاج كجزء من تكلفة القطعة، حيث يتم تكبدها في كل مرة يتم فيها استبدالها. ثالثًا، لا تطارد حياة طويلة بشكل تعسفي أيضًا. إن الجزء الذي يدوم ضعف المدة ولكن تكلفته أربعة أضعاف، أو الجزء الذي يضحي بالإنتاجية لمقاومة التآكل، يعد شراءًا أسوأ من الخيار الأرخص الذي تم استبداله.
تخطيط قطع الغيار ومراقبة التآكل
إن المصانع التي تحصل على أفضل قيمة من قطع غيار الآلات الخاصة بها ليست هي تلك التي لديها أكبر مخزن. إنهم الأشخاص الذين يعرفون، لكل وضع عالي التآكل، عدد الساعات أو الأطنان التي توفرها المجموعة عادةً، والذين يخططون للاستبدال عند هذا العدد بدلاً من التعطل.
يتطلب بناء تلك المعرفة القليل جدًا من المعدات. قم بتسجيل تاريخ التركيب، والأطنان التي تمت معالجتها، وقياس التآكل عند النقاط المرجعية المتفق عليها، وسبب خروج القطعة من الخدمة. يؤدي القياس الشهري لسمك الجدار المتبقي في موضع محدد على لوحة الفك أو البطانة إلى اتجاه التآكل خلال مجموعتين أو ثلاث مجموعات، ويحول هذا الاتجاه قائمة قطع الغيار إلى توقعات.
تتبع نقاط إعادة الترتيب من الاتجاه ومن المهلة الزمنية. إذا كانت مجموعة البطانات تقوم عادةً بتسليم 800 ساعة وكانت المهلة الزمنية للمورد هي عشرة أسابيع، فسيتم تقديم الطلب عندما يشير الاتجاه إلى 300 ساعة من العمر المتبقي في المستودع. سيصل الطلب المقدم بعد 900 ساعة من العمر المتوقع بعد توقف المصنع. يقع المشغل الصحيح بين هذين الرقمين، ويتم تعديله لموثوقية الشحن ومدى أهمية الموقف.
التخزين مهم أيضًا أكثر مما يبدو. يجب تخزين الأجزاء الفولاذية عالية المنغنيز جافة، ولا ينبغي تكديس الأجزاء عالية الكروم بحيث تحمل الحواف وزن الكومة، لأن كلتا المادتين يمكن أن تتلفا قبل تركيبهما. التعبئة والتغليف للتصدير تستحق نفس الاهتمام: رطوبة البحر تصل إلى الأجزاء المغلفة بمادة غير معالجة، والصب الذي يصل مع تآكل السطح وصندوق مشوه يكلف بالفعل أكثر من قيمة فاتورته.
كيفية تقييم مورد قطع الغيار
تقييم المورد لأجزاء التآكل المصبوبة يعود إلى التحكم في العملية، ويكون التحكم في العملية مرئيًا في الوثائق. المورد الذي يمكنه عرض سجل الذوبان، ومنحنى المعالجة الحرارية، وتقرير الصلابة، وورقة فحص الأبعاد، هو الذي يتحكم في العملية. المورد الذي يمكنه فقط عرض صورة للجزء ليس كذلك.
ستة أسئلة تغطي معظم الأرض:
- ما هو نطاق التركيب الكيميائي الذي تعمل عليه، وكيف يتم التحقق منه عند كل حرارة؟
- ما هي دورة المعالجة الحرارية الخاصة بك، وكيف يتم أخذ عينات الصلابة وتسجيلها؟
- كيف يتم الحفاظ على الأنماط، ومن يملك النموذج إذا كان مصنوعًا لجهازي؟
- ما هي تفاوتات الأبعاد التي يمكنك الاحتفاظ بها على الوجوه المتصاعدة، وكيف يتم قياسها؟
- ما هو وقت التسليم النموذجي للطلب المتكرر ولنمط المرة الأولى؟
- ما هي الوثائق التي تأتي مع الأجزاء، وهل يمكنني الحصول على رقم حراري مرتبط بصب معين؟
الخبرة في التطبيق المحدد مهمة بقدر أهمية الإجابات. الأجزاء القابلة للتآكل المستخدمة في التكسير والطحن لها منطق التصميم الخاص بها، ويقوم المسبك الذي ينتجها باستمرار بتطوير مكتبات الأنماط وتعديلات السبائك وإجراءات المعالجة الحرارية التي لا يمكن للمسبك العام أن يضاهيها. شركة نانتونغ هاوشون للصب المحدودة على سبيل المثال، تشير إلى 21 عامًا من الخبرة في هذا المجال، ومساحة مصنع تزيد عن 20000 متر مربع، وتصدير إلى أكثر من عشرة دول، مع مجموعة منتجات منظمة حول مصبوبات فولاذية عالية الكروم والمنغنيز العالي للكسارات الفكية والمخروطية والصدمية والعمودية وكذلك المطاحن العمودية. يعد هذا النوع من التخصص مؤشرًا معقولاً لتوافر الأنماط واتساق العملية، على الرغم من أنه لا يزال يتعين التحقق منه من خلال الوثائق والأمر التجريبي قبل توقيع عقد طويل الأجل.
ابدأ بموقف حرج واحد. ضع طلبًا تجريبيًا، وافحصه وفقًا للقائمة أعلاه، ثم قم بتثبيته بالدعامة الصحيحة وعزم الدوران، ثم قم بقياس النتيجة مقارنة بالجزء السابق. إذا كانت القطعة الجديدة توفر فاصلًا زمنيًا أطول بتكلفة قابلة للمقارنة لكل ساعة، فسيتم إثبات مسار الإمداد. إذا لم يحدث ذلك، فإن البيانات من التجربة تخبر كلا الجانبين بالضبط أين تقع الفجوة.
قطع غيار الآلات ليست مشكلة مخزون. إنها مشكلة تتعلق بالمواصفات، وتتكون المواصفات من أربعة أجزاء: التحديد الصحيح للآلة وواجهة التثبيت، والسبيكة المناسبة لآلية التآكل الموجودة بالفعل، والمعالجة الحرارية الصحيحة والتحكم في الأبعاد خلف السبيكة، والفحص الصحيح عند وصول القطعة. كل فشل سابق لأوانه يتم تتبعه من خلال هذه الخطوات الأربع ينتهي عند واحدة منها.
إن نقطة البداية العملية متواضعة عمدا. اختر الموضعين أو الثلاثة في المصنع التي تستهلك معظم الأجزاء وتتسبب في أكبر قدر من التوقف غير المخطط له. قم بتسجيل تفاصيل الماكينة وأبعاد التركيب. قم بتسجيل الأطنان أو الساعات التي يتم تسليمها من كل مجموعة. اطلب من كل مورد الحصول على تقرير عن الكيمياء والصلابة والبنية المجهرية وتقرير الأبعاد. في غضون عام، يؤدي هذا القدر الضئيل من الانضباط إلى تغيير أجزاء المصنع، مما ينفق أكثر من أي تفاوض على الأسعار على الإطلاق، لأنه يستبدل سؤال تكلفة الجزء بسؤال أكثر فائدة حول ما يقدمه الجزء بالفعل.
الوظيفة السابقة
ما هي الأنواع الثلاثة الرئيسية للكسارات الفكية؟ بليك ودودج ويونيفرسال
القادم بوست
لماذا يضعون المنغنيز في الفولاذ: التطبيقات العملية، والاختيار، والأداء، ...
المنتجات ذات الصلة
-
- هاتف:
-
+86 182 6058 7168
+86 (0) 513 6890 5666
-
- بريد إلكتروني:
- [email protected]
-
- عنوان:
- حديقة وانغهاو الصناعية ، مدينة هايمن ، مدينة نانتونغ ، مقاطعة جيانغسو ، الصين
-
- وسائط:

